实验室接到一批只有几十克到几百克的粉体样品,目标粒度落在微米级,还要求避免研磨介质带入金属磨损,很多人会先想到气流粉碎。真正开始做小试时,问题往往不在“能不能粉碎”,而在“为什么粒度降不下去”“样品温度到底有没有升高”“少量样品回收损失和交叉污染怎么控制”。这几个问题混在一起,容易把设备参数、物料性质和操作条件混为一谈。
从实验现象出发:少量样品为什么先考虑气流粉碎
气流粉碎利用高速气流将颗粒加速,使颗粒在喷嘴出口、碰撞靶或颗粒之间发生撞击,再通过分级结构把合格细粉带出,把粗颗粒返回继续粉碎。与球磨、砂磨等依靠研磨介质传递能量的方式相比,气流粉碎的显著特点是不以研磨球作为能量载体,物料停留时间通常较短,适用于对介质磨损敏感或希望减少批次间残留的场景。这里的“通常”很重要,因为物料性质、设备结构和操作方式都会改变实际表现。
对实验室少量样品而言,气流粉碎的吸引力主要有三点:一是粉碎过程以气流和颗粒碰撞为主,不需要在样品中加入研磨珠;二是设备可做成较小规模,便于在有限物料下做条件试验;三是通过调节进气压力、进料速度或分级条件,可以在一定范围内改变产品细度和粒度分布。但它也有明确边界:进料必须能够被稳定输送,物料不能因吸湿、静电或柔软而黏附;目标粒度越细,分级和收集的难度越高;气体消耗、粉尘捕集和清洗工作量也不能忽略。
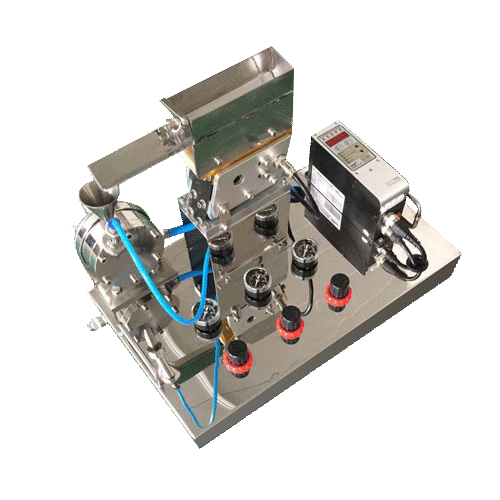
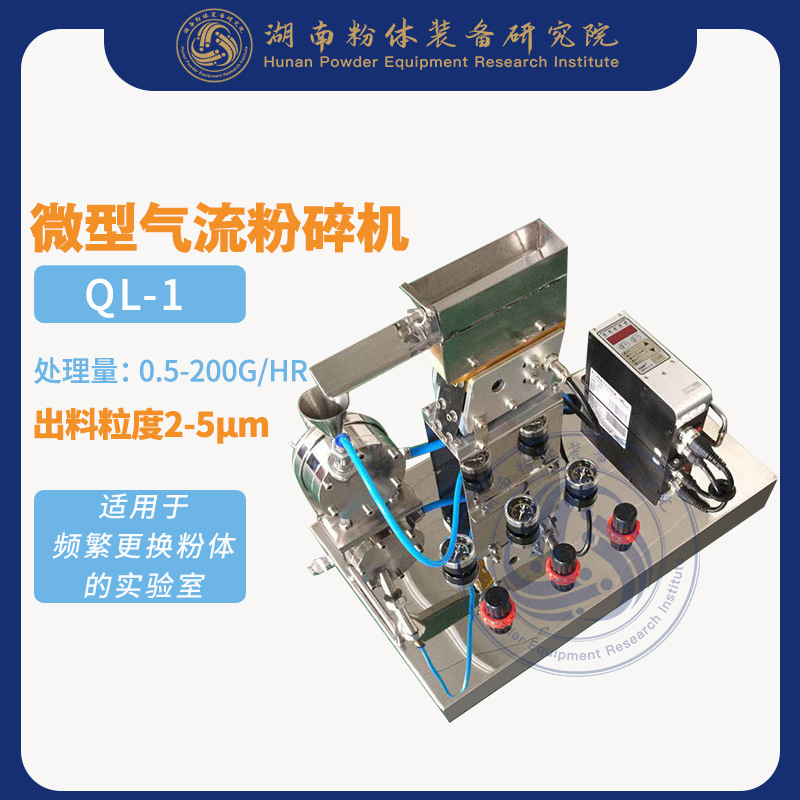
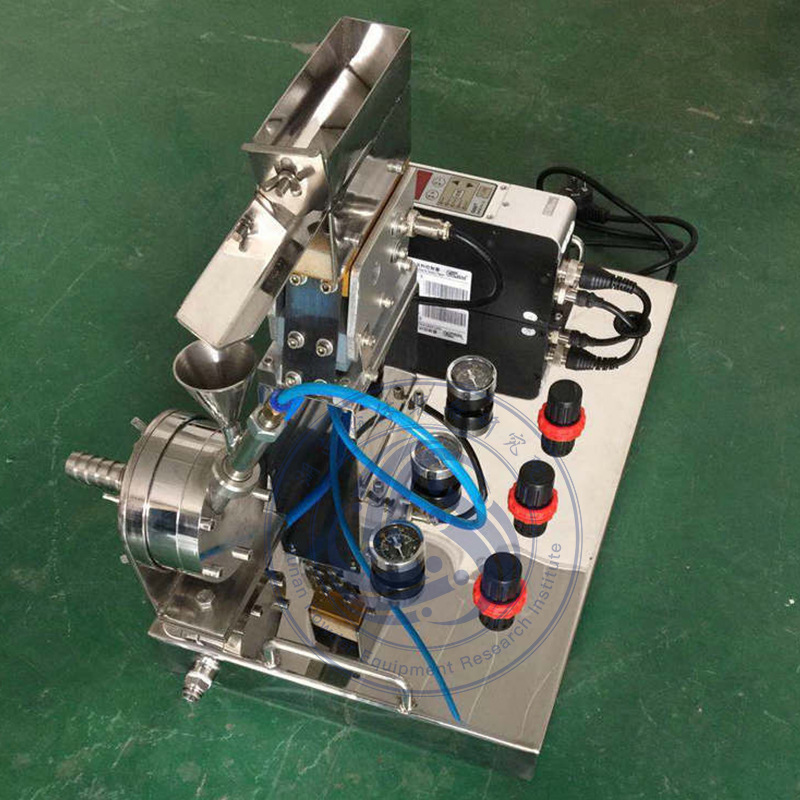
本站产品中心列出的微型气流粉碎机,可以作为理解小型气流粉碎设备形式的一个具体入口。产品页面提供了设备外观和基本资料,实际接触材质、进气接口、收集方式、可调参数以及是否适合某类样品,仍需以页面信息和对厂家的确认为准。不能因为名称里有“微型”,就推断它对所有物料都能达到同一细度,也不能把实验室小批量的结果直接按比例放大到生产。
粒度不下降时,分级与进料往往比继续加气更关键
发现粒度不再下降,最直接的反应是继续提高进气压力或延长粉碎时间。这样做有时有效,有时只会让样品反复受热、细粉团聚或收率下降。气流粉碎同时包含“破碎”和“分级”两个过程:破碎让颗粒变小,分级把足够细的颗粒及时带走,把粗颗粒返回。如果分级效率不足,已经磨细的颗粒可能重新回到粉碎区;如果进料速度超过气流携带能力,颗粒浓度过高,颗粒间有效碰撞能量下降,粒度也会停在某个平台。
先看粒度分布,不只看D50
判断问题前,应把进料和出料的粒度分布放在一起看。D50是累计分布达到50%时的粒径,能反映总体粗细,但不能说明粗端和细端的变化。若D50变化不大,而粗端明显减少,说明粉碎在继续,只是细颗粒团聚或分级带出受限;若粗端几乎不变,细端反而增加,可能是部分颗粒被反复破碎,另一些颗粒没有获得足够能量;若分布整体变宽,还要考虑进料不均匀或粉碎时间差异。至少记录D10、D50、D90、跨度或粗端含量,并注明测试方法,否则不同批次之间很难比较。
再排查物料与进料状态
物料的韧性、脆性、含水率、颗粒形状和初始粒度都会影响气流粉碎。脆性材料容易产生裂纹并扩展,韧性材料可能发生塑性变形而不是断裂;含水率稍高就可能让细粉黏附在管道、分级轮或收集器上;初始粒度过粗时,有限的气流能量先用于粗碎,目标细度自然难以达到。对于吸湿性强的样品,进料前的干燥和操作环境的湿度控制往往比继续加气更重要。
- 检查进料是否连续、是否出现架桥或脉动;
- 核对进气压力、流量与进料速度是否匹配,而不是只看压力表;
- 观察分级结构或出料路径是否有积料、黏附或堵塞;
- 比较单次粉碎与多次循环的粒度曲线,判断是“破碎不足”还是“分级带不出”;
- 确认粒度测试的分散方法和取样位置一致,避免把测试差异当成设备差异。
如果设备带有可调分级轮或等效分级结构,分级转速、进料量和气流参数之间存在配合关系。提高分级转速通常会使切割粒径变细,但也会增加细粉在系统中的停留和团聚风险;降低进料速度可能改善单颗粒受力,却会拉长批次时间。调整时应一次只改变一个条件,并保留原始记录。没有分级调节机构的设备,判断重点则更偏向进气状态、进料稳定性和收集效率。
温升判断:气体膨胀会降温,但样品不一定保持低温
“气流粉碎是低温粉碎”是一个容易被过度简化的说法。压缩气体经过喷嘴膨胀时确实会降温,颗粒在系统中的停留时间也往往较短,这两点有利于热敏物料。但粉碎区里颗粒碰撞、气流剪切和能量耗散同样会把能量传递给物料,设备壁面、分级结构和收集器也可能成为积热点。最终样品温度取决于进气温度、气体种类、压力、流量、进料浓度、连续运行时间、环境散热和收集方式,不能只凭“气流”二字判断。
实验室判断温升,应该测量而不是触摸外壳后估计。可记录进气温度、设备关键部位温度、出料口或收集器内温度,以及样品在粉碎前后的状态变化。对于少量样品,还要区分“短时间峰值温度”和“收集后样品温度”:前者可能影响熔融、软化或表面性质,后者更容易被操作者感知。若样品出现结块、黏壁、颜色变化、气味变化或粒度分布异常变宽,应把温度作为排查项,而不是只归因于粉碎能量不足。
热敏样品的处理思路通常是降低单位质量物料获得的能量、缩短受热时间、改善散热,或在设备允许的条件下控制进气温度和气体种类。使用惰性气体还可能降低氧化风险,但是否可用、密封是否满足要求、气体消耗如何计量,都要以设备资料和现场条件为准。不能把某台设备具备的选项写成所有气流粉碎机的通用配置,也不能用“低温粉碎”替代实际温度记录。
污染与回收损失:没有研磨介质不等于没有外来物
气流粉碎不使用研磨球,确实可以减少研磨介质磨损带来的污染,但“无研磨介质”不等于“零污染”。物料会接触进料管、粉碎腔、喷嘴附近、分级结构、出料管、收集器和密封件;高速颗粒对这些部位的冲蚀、密封件的磨损、进气中夹带的油水粉尘,以及清洗不彻底造成的批次间残留,都是污染来源。对于高纯材料、电子材料、医药或食品相关样品,需要把接触材质、表面处理、密封形式和清洗方式逐项确认。
少量样品的回收损失同样需要重视。实验室批次小,设备内部死体积、管道残留、过滤器截留和静电吸附都会放大收率差异。有时粒度看起来合格,但可回收样品只剩一部分,实际代表性不足。收集方式也会影响结果:旋风收集、滤筒或滤袋收集、两级收集对细粉的捕集能力不同,细粉越细,越容易停留在过滤器或管壁上。比较不同工艺时,应同时记录投入量、回收量、损失位置和收集器中的残留情况,而不是只报一个粒度值。
- 向设备方确认物料接触部件的材质和可更换件范围;
- 确认进气是否经过除油、除水、除尘处理,气源品质是否稳定;
- 了解收集器、滤芯或滤袋的更换和清洗方式,以及批次间清场流程;
- 用空白批或清洗后空白运行检查残留,而不是只靠目视;
- 对静电明显的样品,记录黏附位置和回收损失,不要只归因于粒度不合格。
如果样品价值高或批次之间不能交叉污染,应把“清洗验证”和“回收率”作为小试的一部分,而不是等设备到货后再补做。清洗方法是否会造成磨损、是否需要拆装、哪些部位属于难清洗区域,都应在选型前问清楚。对于需要惰性气体保护的物料,还要确认气路密封和尾气处理是否与现场条件匹配。
用小试记录判断适用性:一份可执行的核对清单
小试的目的不是得到一个“最好看”的粒度数字,而是判断这套工艺在明确条件下是否稳定、可解释、可复现。开始前先写清楚物料名称、来源、初始粒度分布、含水率、热敏感性、是否易氧化、目标粒度和允许的粗端上限,以及每批可投入量和可接受损失。把这些条件写进记录,后续比较才有意义。
- 用同一批物料做进料粒度分布和含水率记录,避免不同批次混用;
- 固定进料速度、进气压力或流量、分级条件中的一项,逐项改变其他条件;
- 每次试验记录投入量、回收量、损失位置、出料粒度分布和测试方法;
- 记录进气温度、关键部位温度和样品状态,热敏物料尤要如此;
- 观察并记录黏壁、团聚、堵塞、静电和清洗难度;
- 对同一条件至少重复一次,判断结果是稳定趋势还是偶然波动。
小试结果用于设备选型时,不能按容积、功率或时间简单比例推算量产。实验室设备的气流路径、分级结构、收集方式和散热条件与生产设备可能不同;同一物料在实验室达到的粒度,不保证在另一台设备上以相同能量输入复现。更可靠的做法是把小试看作“物料是否适合气流粉碎、需要哪些前置条件、哪类结构更匹配”的判断依据,再要求设备方说明放大时需要重新确认的参数。
选型前需要向设备方确认的细节
在微型气流粉碎机产品页面核对资料时,建议把问题分成设备事实和样品验证两类。设备事实包括:物料接触材质、进气接口和气体要求、收集方式、清洗和拆装方式、可调参数范围、密封形式、外形尺寸和配套条件。样品验证则包括:你的物料在该结构下能否稳定进料、目标粒度能否达到、回收损失是否可接受、温升是否在允许范围、清洗后残留是否满足要求。前者可以从页面和厂家资料确认,后者通常需要样品测试。
还要注意参数的含义和单位。进气压力、进气流量、进料速度、处理批量、单位时间处理量和出料粒度不是同一类指标,不能互相替代。看到“处理量大”“粒度细”之类的描述时,应追问测试物料、测试方法和对应条件;看到不同页面或样本中的数值不一致时,不要自行择一采用,而应要求厂家说明测试口径。对于“纳米”“超细”等名称,也要回到具体物料和粒度分布,不能仅凭设备名称推断结果。
湖南粉体装备研究院有限公司在本站产品中心提供了气流粉碎等粉体设备资料,可作为设备形式和接口信息的参考。真正决定选型的,仍然是你的物料条件、目标粒度、批量、回收率、清洗要求和现场公用工程条件。把这些条件列清楚,再让设备方逐项回应,比只问“能不能磨到某个粒度”更容易得到可验证的答案。
最后给出一个直接的技术提醒:在少量样品气流粉碎中,粒度、温升、污染和回收损失是相互关联的四个观察面。粒度不降时先查分级和进料,温升异常时先查能量输入和散热,污染或损失偏高时先查接触材质、气源、收集和清洗。任何一项没有记录,都很难用另一个数字解释清楚。把这些条件写进试验记录,再与设备资料逐项对照,才能判断一类小型气流粉碎设备是否适合你的样品,而不是只看一个宣传参数。