实验室里做小批量样品制备时,常见的情况是:同一批样品反复研磨,粒度却不再下降;空白样出现不该有的元素;不同样品之间颜色或谱图对不上。操作者容易先怀疑“研磨时间不够”,但真正的原因可能是磨具磨损、清洗不彻底、工位安排不合理,或者样品本身已经团聚。三头玛瑙研磨机属于以玛瑙磨具处理小批量样品的设备形式,讨论它的污染控制,必须把“外来污染”和“样品间交叉污染”分开看。
先分清污染与交叉污染,别把所有异常都归因于研磨
外来污染指磨具、环境、清洗剂或操作工具把原本不属于样品的物质带入样品。它可能表现为空白值升高、灰分异常、颜色改变,也可能在元素分析中出现与磨具材质相关的信号。交叉污染则是前一个样品的残留进入后一个样品,往往与处理顺序有关:先处理的样品正常,后处理的样品出现异常;或者同一位置连续处理不同样品时,结果逐渐漂移。
两者不能只靠经验判断。比较实用的做法是设置三类对照:在相同条件下做一次空白研磨,不加入样品,只走清洗和研磨流程;在高浓度样品之后紧接着处理一个低浓度或空白样品,观察残留影响;对同一份样品重复研磨和清洗,确认结果是否稳定。如果空白研磨也有信号,优先检查磨具、清洗用水和操作台面;如果空白正常而顺序样异常,优先检查清洗和工位安排。
“粒度不再下降”也不一定是污染。样品吸潮后团聚、进料颗粒本来就偏大、装样量超过磨具能力、研磨时间过长导致细颗粒重新聚集,都会让粒度曲线提前进入平台。把污染问题和粉碎问题混在一起,容易反复更换设备却找不到原因。
玛瑙磨具的适用边界:低金属污染不等于零污染
玛瑙的主要成分是二氧化硅,硬度通常在莫氏6.5—7之间,质地脆,适合处理部分脆性、中低硬度的实验室样品。与金属磨具相比,玛瑙磨损时引入铁、铬等金属污染的风险通常较低,因此常被用于需要控制金属污染的小批量样品制备。但“低金属污染”不等于“没有污染”:玛瑙本身会磨损,磨损产生的硅质细屑可能进入样品;如果分析目标正好包含硅,或者样品对硅酸盐敏感,就要把磨具磨损作为空白来源单独评估。
玛瑙也有明确的适用边界。氢氟酸会侵蚀二氧化硅,含氢氟酸或能释放氟化物的样品不适合直接接触玛瑙磨具;高温、强碱和明显磨蚀性的物料也可能加速磨具损耗。硬度接近或高于玛瑙的样品,例如部分刚玉、碳化硅类物料,用玛瑙研磨时磨损和崩边风险会明显增加。遇到这类样品,先判断是否必须用玛瑙,还是应改用其他材质的磨具,不能只看设备名称就下结论。
进料粒径同样需要控制。玛瑙研磨机通常以磨擦、挤压方式细化样品,不适合把大块物料直接投入。进料过大时,磨具局部受力增加,既影响粒度,也可能造成崩边。需要预粉碎时,应评估预粉碎工具带来的污染;如果目标元素对铁敏感,用金属工具粗碎后再用玛瑙细磨,未必能得到低污染结果。样品的热稳定性也要考虑,连续研磨产生的摩擦热可能让热敏样品变色、分解或挥发。
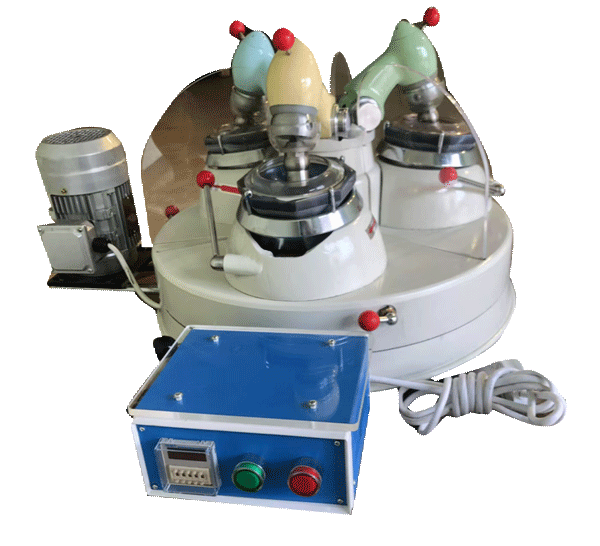
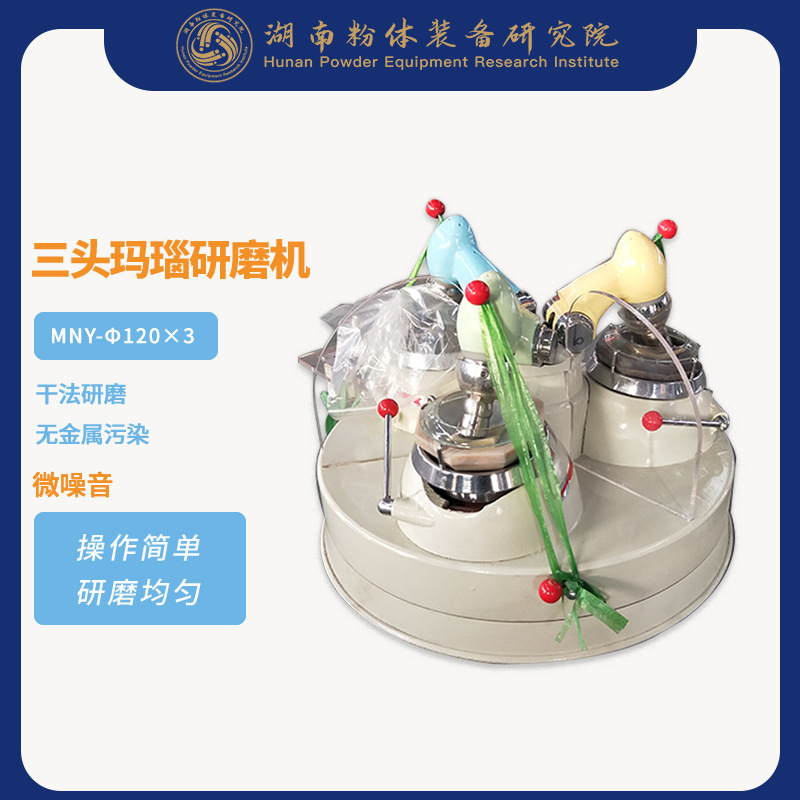
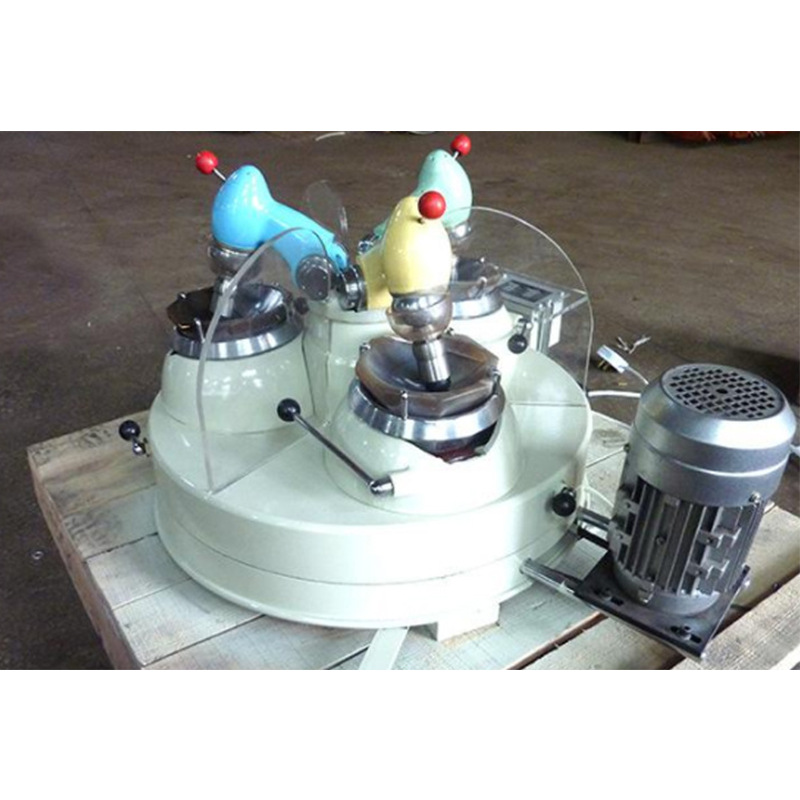
湖南粉体装备研究院有限公司网站收录的三头玛瑙研磨机,可以作为了解玛瑙磨具小批量研磨设备形式的入口。具体磨具配置、适用样品范围和操作限制,应以产品页及随机资料为准;在没有对应样品测试数据时,不宜仅凭设备名称推断某一物料能达到的粒度或处理效果。
交叉污染常出在四个环节:磨具状态、清洗、工位和顺序
磨具状态
玛瑙磨具表面出现划痕、崩边或细小凹坑后,细粉容易留在缺陷里,常规刷洗未必能带出。用于痕量分析的磨具,应定期在良好照明下检查工作表面;发现崩边、明显磨蚀或清洗后空白仍偏高时,不要继续用同一套磨具处理低含量样品。磨具的“看起来干净”和“空白可接受”是两件事,后者需要用空白研磨验证。
清洗流程
清洗的第一步是去除可见残留,而不是直接大量冲水。先用合适的干刷或一次性工具把松散粉体带走,再按磨具和样品性质选择清洗液。一般可先用去离子水或合适的实验室清洗剂,必要时再用乙醇等挥发性溶剂辅助干燥;具体溶剂应与玛瑙、密封件和设备允许的清洁方式相容。不要用氢氟酸清洗玛瑙,也不要在没有确认的情况下混用强酸、强碱和高温清洗。清洗后应充分干燥,避免残留水分影响下一个样品。
高要求场景下,清洗后加做一次空白研磨,比只看外观更可靠。若空白仍出现目标元素,说明清洗流程或磨具状态需要调整。对痕量金属分析,可考虑为特定样品准备专用磨具或专用工位,减少清洗带来的不确定性。
工位与操作台面
多工位设备能减少样品之间的等待,但也带来工位管理问题。若一个工位连续处理不同样品,却没有明确的清场和清洁确认,残留就会累积。实际操作中可以把工位、磨具和样品类型建立对应关系,例如高含量样品固定在一个工位,低含量样品使用另一个工位;没有条件固定时,至少要在更换样品前完成清洁和空白检查。称样、装样、刷洗和开盖都应在相对独立、易清洁的台面上进行,避免粉尘落在已清洁的磨具上。
处理顺序
顺序安排能降低但不会消除交叉污染。通常先处理空白和低含量样品,再处理高含量样品;高含量样品之后如果要继续处理低含量样品,应重新清洗并做空白确认。对于颜色深、油脂多或易黏附的样品,清洗难度更高,最好单独安排。把“先低后高”当成固定规则也不够,关键是记录顺序和清洗结果,发现异常时能追溯到具体环节。
小批量工艺条件怎么定:装样量、时间、转速与粒度判断
小批量样品的研磨条件不能照搬另一份样品。装样量过少,磨具与样品接触不充分,取样代表性也差;装样量过多,磨具负荷增加,发热和磨损更明显。应以设备说明书和磨具允许范围为上限,通过两到三个装样量水平比较粒度、发热和清洗难度,找到既能覆盖磨具工作区、又不过载的量。
时间与转速要一起看。提高转速或延长时间,短时间内可能让粒度下降,但也可能带来更多摩擦热、磨具磨损和团聚。比较稳妥的方式是固定其他条件,先做短时间、低转速的基线,再逐步调整;每次停机检查粒度、温度和样品状态,而不是一次连续研磨很久。对热敏样品,可采用短时多次的方式,让设备与样品有间隔冷却。
粒度判断建议同时看数据与图像。激光粒度给出分布,显微观察能发现团聚、片状颗粒和磨具碎屑。若粒度曲线进入平台,先检查样品是否吸潮团聚、进料是否过大、磨具是否磨损,再判断是否需要延长研磨。把“达到某一粒度”当成设备承诺也不合适:不同物料的破碎行为差异很大,同一台设备在不同样品上的结果不能直接类推。
记录应覆盖样品编号、前处理方式、装样量、研磨时间、转速、清洗方式、空白结果和粒度检测方法。小试结果用于放大或选型时,还要保留这些条件;仅凭容积、功率或时间按比例换算,无法反映装样方式、磨具状态和样品性质的变化。
选型与验收:把低污染变成可检查的条件
采购玛瑙研磨设备时,先明确自己的问题属于哪一类:是要求低金属污染,还是要求减少样品间交叉污染,或者只是需要小批量细磨。不同目标对应的检查项不一样。可以向供应商确认与样品接触的部件材质、玛瑙磨具的更换方式、工位是否便于独立清洁、哪些清洁剂允许使用,以及设备对进料粒径和装样量的限制。这些信息应落在书面资料或产品页中,而不是只靠口头描述。
验收时不必追求复杂的测试,但应做可重复的对照。空白研磨用于看磨具和环境的本底;同一样品重复处理用于看结果稳定性;高含量样品后接空白或低含量样品用于看交叉污染;清洗后目视检查与空白检查结合,用于确认清洁流程是否有效。若设备用于多工位操作,还要观察工位之间是否相互影响,粉尘是否容易落到相邻工位。上述测试由使用方根据样品和目标方法设计,不能把一次测试结果当成对所有物料的保证。
可以结合三头玛瑙研磨机的产品资料核对设备形式和配置信息,再与自己的样品量、清洗条件、目标元素和操作节拍对照。需要样品测试时,应提供有代表性的物料、目标粒度范围、允许的污染水平和清洗条件,让测试围绕实际问题展开;只问“能不能磨细”,往往得不到可用于选型的答案。
回到最初的现象:空白异常、顺序样漂移、粒度平台,处理思路并不相同。先判断问题是外来污染、交叉污染还是粉碎过程本身的限制,再检查磨具状态、清洗流程、工位安排和工艺条件。对玛瑙研磨机而言,低金属污染是材质带来的相对优势,不是免验证的结果;把空白、顺序、清洗和粒度记录做扎实,比单纯延长研磨时间更有助于得到可解释的数据。