破碎制样走到中碎这一步,遇到的问题往往很具体:辊缝已经调小,出料里仍混着偏粗颗粒;或者细粉比例明显升高,缩分、压片时粉尘大,样品代表性变差;也有一些物料筛分后片状颗粒比例上升,后续研磨效率跟着下降。这些现象很少由某一个调节项单独造成,多数是辊缝、给料粒度、给料均匀性与辊面形式没有互相匹配。
对辊破碎机属于以挤压为主的破碎设备:两个辊面相对旋转,物料在两辊之间被挤压,脆性物料沿内部缺陷和解理面破裂。出料粒度由两辊之间的最小间距、辊面形式、辊速与给料条件共同决定。把“出料不合格”从模糊的感觉拆成可以逐项核对的工艺条件,是判断与调整的第一步。
出料异常先分类:粗颗粒、过细粉与片状料指向不同环节
出料中集中出现偏粗颗粒,常见原因有三个:辊缝设置偏大;辊面长期使用后中部磨损,实际辊缝大于标称值;给料长期偏向一侧,造成辊面不均匀磨损,两端与中部的实际间隙不一致。此时即使刻度没变,出料也会变粗。
细粉与粉尘比例偏高,通常与辊缝调得过小直接相关。辊缝过小会延长物料在辊间的挤压行程,对脆性物料意味着更多二次破裂机会;若给料本身粒度偏细、又存在循环破碎,过粉碎就很难避免。过粉碎不仅降低合格粒级比例,也让后续筛分与缩分更困难。
片状颗粒增加,则更多与辊面形式和给料粒径有关。当给料粒径接近辊缝时,部分颗粒不是被整体压碎,而是在辊面之间被压扁;辊面形式不同,剪切与劈裂作用的比例也不同,最终形状分布随之变化。
判断属于哪一类,靠取样而不是凭一次印象。建议在同一批物料、同一给料条件下,稳定运行几分钟后从出料口连续接取若干份样品,合并缩分后做筛分,看粒径分布而不是只看最大颗粒。如果分布中粗端和细端同时变宽,往往是给料或辊面状态出现了波动。
辊缝:最直接的变量,也最容易被误读
辊缝是设备参数里最容易被当成“出料粒度刻度”的一项,但它并不等于出料粒度。物料在辊间的破裂带有随机性,出料必然是一个分布区间,通常会比辊缝宽一些;颗粒形状、物料脆性、含水率和给料量都会影响这个区间的宽度。调辊缝的目标不是“某个数值等于某个粒度”,而是让分布落在可接受的范围内。
比辊缝数值更值得关注的是咬入条件。物料要进入辊间,需要辊面与颗粒之间产生足够的摩擦力把它带入,工程上用“咬入角”描述这一限制。给料粒度过大时,颗粒在辊面上打滑、跳动,既降低处理能力,也让出料粒度忽粗忽细;给料粒度远小于辊缝时,物料很快通过,破碎作用有限,反而增加细粉。
工程上常用经验比例估算允许的最大给料粒度与辊径的关系,光辊大致在辊径的十分之一量级,齿辊或槽辊因有剪切与劈裂作用可略大一些。这只是用于初判的范围,物料硬度、形状与含水率都会改变实际允许值,最终应以设备说明和样品试破结果为准。
辊缝测量:空载测、两端测、磨损后重测
测量辊缝应在空载状态下进行,分别在辊子两端和中部测量,比较各点读数是否一致。两端读数不一致,说明调节机构不同步或辊子存在偏斜;中部读数明显大于两端,说明辊面已出现中部凹陷。这两种情况都会让“按刻度调整”失去意义。
调整之后的验证
调整辊缝后,先空转确认辊子转动平稳,再用少量物料试破,观察电流、声音和出料状态。电流异常升高或出现周期性冲击声,往往意味着给料量过大或存在难咬入的大颗粒。稳定后再取样筛分,用分布结果而不是单次印象判断调整是否有效。若同一设定下连续两次取样差异很大,应回头看给料是否均匀。
给料粒度:决定能不能咬住,也决定碎得是否均匀
给料粒度是破碎环节中最容易被忽略的前置条件。给料过粗,除了咬入困难,还会让辊面承受更大的局部冲击,加速磨损;给料过细,破碎效率低、粉尘多,辊面的磨损形式也不同于处理粗颗粒时。更常见的是粒度分布很宽:粗颗粒勉强被咬入,细颗粒直接通过,出料分布自然变宽。
如果原料本身粒度分布宽,把细粒级预先筛出、只让粗粒级进入对辊破碎机,往往比一味调整辊缝更有效。对于目标出料较细的场合,用两段破碎代替单段大幅缩小辊缝,通常更容易兼顾处理量与过粉碎控制。哪条路线合适,取决于原料分布、目标粒度和后续研磨对粒形的敏感程度,需要用样品验证,不能按设备标称能力直接推算。
给料方式:连续、均匀、沿辊长分布
对辊破碎机对给料均匀性比较敏感。给料偏向一侧,会使该侧辊面磨损更快,辊缝在运行中实际变得不均;给料时断时续,会让辊间料层厚度反复变化,出料粒度随之波动。实验室小批量制样时,人工给料尤其容易出现一阵多一阵少的情况,建议用小勺或小型给料装置连续、均匀送入,并保持每一批次的给料节奏一致,结果才具有可比性。
给料量也需要与设备能力匹配。给料量过大,辊间料层过厚,物料之间的相互挤压增加,细粉比例上升,严重时还会触发过载保护;给料量过小,颗粒在辊面上容易打滑或被弹起,出料同样不均匀。合适的给料量通常表现为运转平稳、声音连续、出料稳定,而不是越大越好。
含水率偏高的粘性物料是另一个常见问题。物料粘附辊面会造成辊缝实际减小、出料变细甚至堵料,清理时又容易损伤辊面。遇到这类物料,应优先考虑控制水分或更换处理方式,而不是强行通过调整辊缝来解决。
辊面形式与转速:形状分布与过粉碎的来源
辊面形式决定了破碎作用中挤压、剪切与劈裂的比例。光辊以挤压为主,出料粒度相对集中,但对某些解理明显的物料,片状颗粒可能偏多;齿辊、槽辊带有剪切和劈裂作用,咬入能力更好,适合块度较大的脆性物料,但齿形磨损后出料粒度会明显变化,细粉比例也可能上升。
转速与处理量、破碎效果之间是取舍关系。辊速提高通常带来更高的处理能力,但物料在辊间的停留时间缩短,单次破碎比可能下降,需要靠更小的辊缝或多次循环来补足;两辊之间存在转速差时,剪切作用增强,对形状与粒度分布的影响也会改变。因此转速调整应和辊缝、给料量一起考虑,单独改变一项很难得到稳定结果。
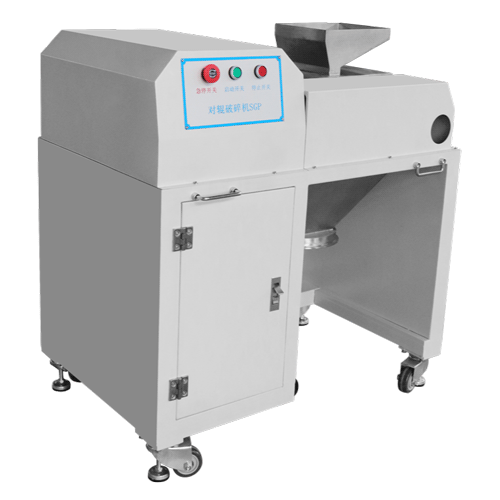
物料硬度与磨蚀性直接影响辊面的使用寿命。处理高硬度、强磨蚀性物料时,辊面磨损速度更快,同一辊缝设定下的出料会逐渐变粗,这类变化缓慢累积,容易被误判为物料性质改变。定期检查辊面状态、记录出料筛分结果的变化趋势,比临时调整辊缝更能发现问题的来源。本站对辊破碎机的产品页面提供了设备形式与可选配置的说明,具体型号的辊面形式、辊径与调整方式,应以页面资料和厂家确认为准。
从现象到检查:一份可执行的排查顺序
当出料出现波动时,按下面的顺序逐项核对,通常比反复调辊缝更快找到原因:
- 确认物料条件:硬度、含水率、给料粒度分布是否与本批次记录一致,是否更换了料源。
- 核对辊缝:空载状态下测量两端与中部读数,记录是否与上次调整一致。
- 检查辊面:是否有中部凹陷、齿形钝化、局部粘料或损伤。
- 观察给料:是否连续、是否沿辊长均匀分布、给料量是否稳定。
- 取样筛分:连续接取数份样品合并缩分,比较粗端与细端比例,而不是只看最大粒径。
- 最后再考虑转速与循环次数:前四项都正常时,才把问题归到工艺参数上。
这个顺序的价值在于把“慢性因素”排在前面。辊面磨损、给料偏斜这类变化不会在一次调整中显现,却是出料长期漂移的主要原因。
选型与样品确认:中碎设备需要考虑的条件
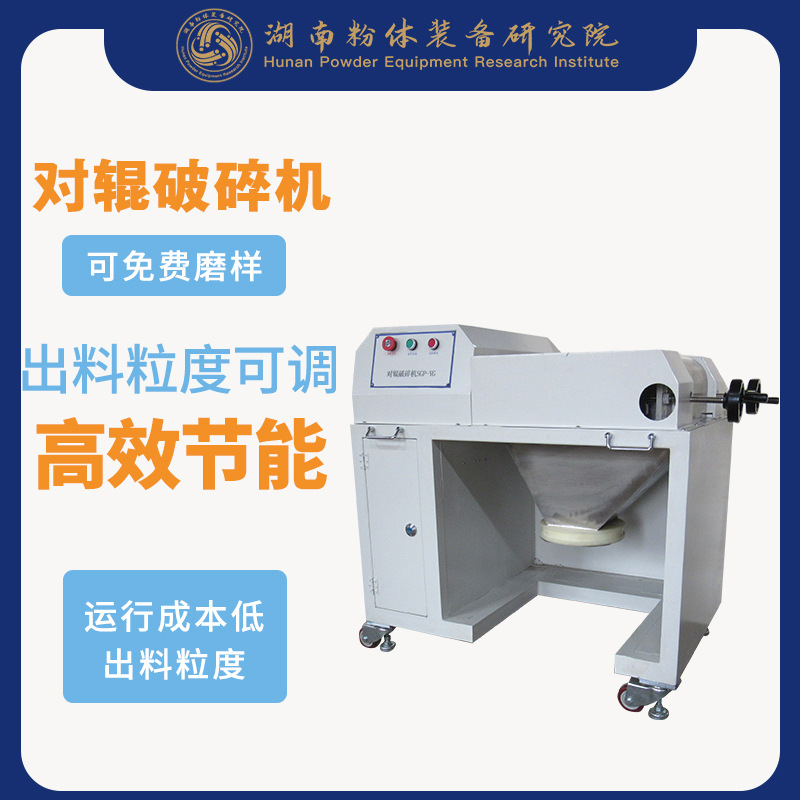
中碎设备处在粗碎与细碎、研磨之间,它的出料直接决定后续研磨的入料条件。选型时容易被忽略的是“物料能否被咬入”和“目标粒度能否用一段完成”这两个问题。设备标称的进料粒度、出料粒度与处理能力,是在特定物料和特定条件下给出的参考值,不同硬度、不同粒度分布的原料,实际表现会有差别。
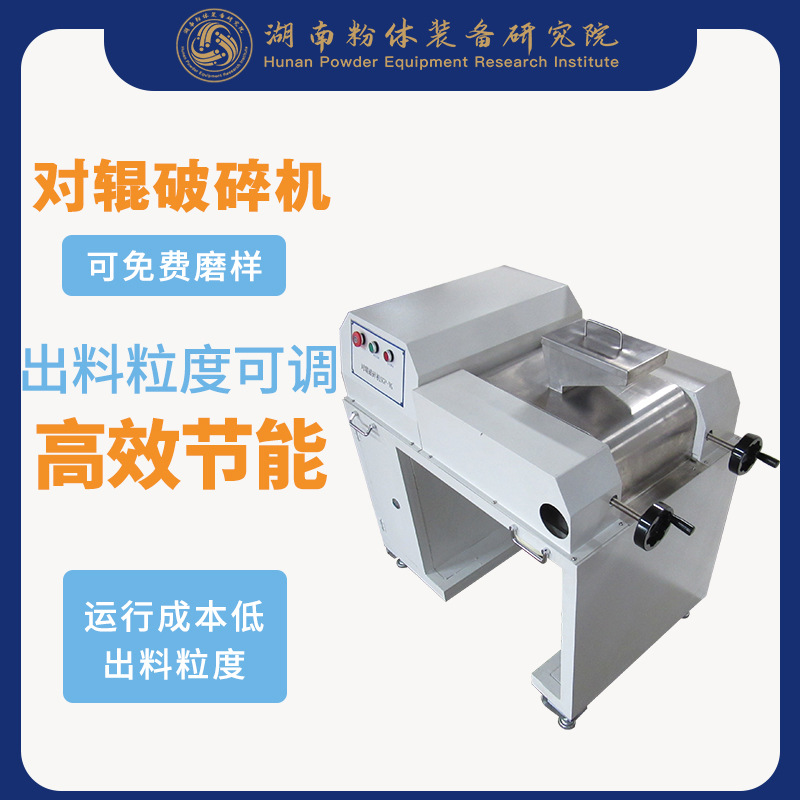
准备样品试破时,建议把这些信息整理清楚:原料的最大粒径与粒度分布、硬度与磨蚀性、含水率与粘性、期望的出料粒度范围、每批处理量与是否连续作业、对片状颗粒和细粉比例的容忍度、辊面形式是否需要可选或可更换、是否需要过载保护与除尘接口。提供越完整的条件,越容易判断单段还是两段破碎更合适,也便于比较不同辊面形式的实际效果。
湖南粉体装备研究院有限公司的对辊破碎机适用于实验室制样与中小批量中碎作业,具体规格、辊面配置与适用范围以产品资料为准,不确定的项目应在试破阶段一并确认。
无论选择哪条路线,都建议保留每次试破的物料条件、辊缝设定、给料方式和筛分结果,形成自己的对比记录。出料粒度不是由刻度唯一决定的数值,它取决于设备状态、物料性质与操作条件的匹配,只有可重复的记录才能说明调整是否真的有效。