高固含量浆料在实验室里最常见的抱怨,往往不是“搅不动”,而是“搅完还是不均匀”。桨叶式搅拌器处理几十毫升到几升的浆料,看上去材料已经整体流动,取样检测却发现局部仍有干粉团块、颜色深浅不一,静置一段时间后重新出现沉降分层。气泡的问题更隐蔽:桨叶翻动时把空气卷入黏稠体系,气泡被高黏度包裹,静置一整夜也浮不上来,涂布或浇注后才在表面暴露出来。遇到这类情况,继续延长搅拌时间通常收效有限,还可能带来温升、溶剂挥发和更多的气体卷入。
此时需要判断的并不是“再搅多久”,而是一个更前置的问题:这道混合工序,是否适合由插入材料的工具来完成。非介入式材料均质机提供的是另一种思路——让容器运动,而不是让搅拌件进入材料。下面围绕“什么情况下值得考虑这种设备形式、用什么方法判断它是否适合自己的浆料、小试时要记录哪些条件”展开。
桨叶搅拌在高黏度体系里为什么容易失效
混合通常同时包含三件事:宏观对流把不同位置的材料搬运到一起,剪切把团聚体打散,扩散完成分子尺度的均一。三种机制的时间尺度差别很大,而桨叶搅拌最擅长的只是其中一部分。桨叶附近是强剪切区,远离桨叶的区域则依靠整体流动带动,一旦体系黏度高、容器壁面摩擦力大,远端就容易形成流动停滞区——材料几乎不动的地方。停滞区里的团块不会被“搅到”,只会被旁边流过的材料反复掠过。
高固含浆料往往还带有屈服应力:施加的应力低于某个阈值时,材料表现为弹性固体而不是流体。低转速下,桨叶只能带动附近一小圈材料,远处保持静止;把转速提上来,虽然能带动整体,剪切热也随之上升。
干粉润湿不完全形成的“鱼眼”是另一类难处理的团块。团块表面已经被液体包裹,内部仍是干粉,外层包覆反而起到保护作用。要打开它,需要让液体先置换团块内部,或者施加足够强的剪切把外壳撕开。温和的整体流动做不到这一点,而单纯提高转速又可能把空气带得更多。
气泡的来源通常是桨叶后方的低压区和液面翻卷。气泡进入高黏度体系后,上浮速度与黏度成反比,排出的时间被显著拉长。也就是说,桨叶搅拌在“减少团聚”和“减少气泡”这两件事上,常常同时朝相反方向用力。
还有两个常被低估的问题。一是磨损与污染:搅拌桨、轴封、刮壁件与容器壁之间长期摩擦,对电子浆料、电池材料、医用或光学材料而言,外来颗粒是难以接受的缺陷来源。二是温升:剪切做的功最终变成热,热敏树脂、固化剂、生物样品对温度敏感,温升还会反过来降低黏度、加快溶剂挥发,让本来稳定的配方在混合阶段就发生偏移。
现场可以先做几个简单观察,帮助定位问题出在哪一环:
- 取样位置是否影响结果?从容器上部、中部、底部各取一次样,如果上部与底部差异明显,说明问题是对流不足,而不是剪切不够。
- 团块是“湿而不透”还是“干粉外露”?前者多为润湿与包覆问题,需要更强的局部剪切或调整加料顺序。
- 气泡是搅拌后才有,还是原料带入?把未搅拌的原料静置对照,可以区分来源。
- 黏度在搅拌过程中是否明显下降?如果下降明显,先排除温升与溶剂挥发的影响,再谈工艺参数。
- 容器壁与桨叶根部是否有挂料、结皮?挂料往往意味着这部分材料从头到尾没有参与混合。
非介入式均质的工作方式:让容器成为混合单元
非介入式材料均质机的共同特征,是把装好材料的容器整体固定在运动机构上,由机构带动容器做复合运动,材料在容器内部被反复翻转、折流和剪切,从而实现均匀化。整个过程中没有搅拌桨、分散盘或探头插入材料,混合能量通过容器壁传递给材料。
理解这种方式,可以从“剪切从哪里来”入手。容器运动时,靠近壁面的材料与容器一起运动,中心区域因惯性滞后,两者之间形成速度差,速度差在材料内部产生剪切与层间滑移;同时材料在容器的高位与低位之间不断换位,完成宏观对流。这个过程是连续的、整体性的,不存在桨叶式的局部强剪切区和远端停滞区。
它与常见的双行星搅拌也有区别。双行星搅拌通过桨叶与刮壁件的公转、自转覆盖更大范围,均匀性比单轴搅拌好,但桨叶仍然插入材料,桨叶根部与轴封依旧是清洗死角和磨损来源。判断时不必比较谁“更强”,而要看你的缺陷究竟来自覆盖不足、进气,还是来自工具本身带入的异物。
正因为混合单元变成了容器,几个直接差别对选型判断有意义。容器封闭,材料在混合期间不与外界空气持续交换,对易吸潮、易氧化、易挥发以及需要控制气泡的体系更友好;没有搅拌件进入材料,就不存在桨叶磨损带来的颗粒与桨叶根部的清洗死角,容器可整体更换,批次之间的交叉污染更容易控制;材料的运动由容器带动,混合强度可通过运动参数调节,输入体系的能量相对分散,不像局部高剪切那样集中在桨叶尖端。
这些是一般机制层面的推论。具体到某一台设备,密封方式、能否抽真空或通惰性气体、运动形式与转速范围、可适配的容器规格、控温手段,都要以该型号的公开资料为准,不能凭名称推断。
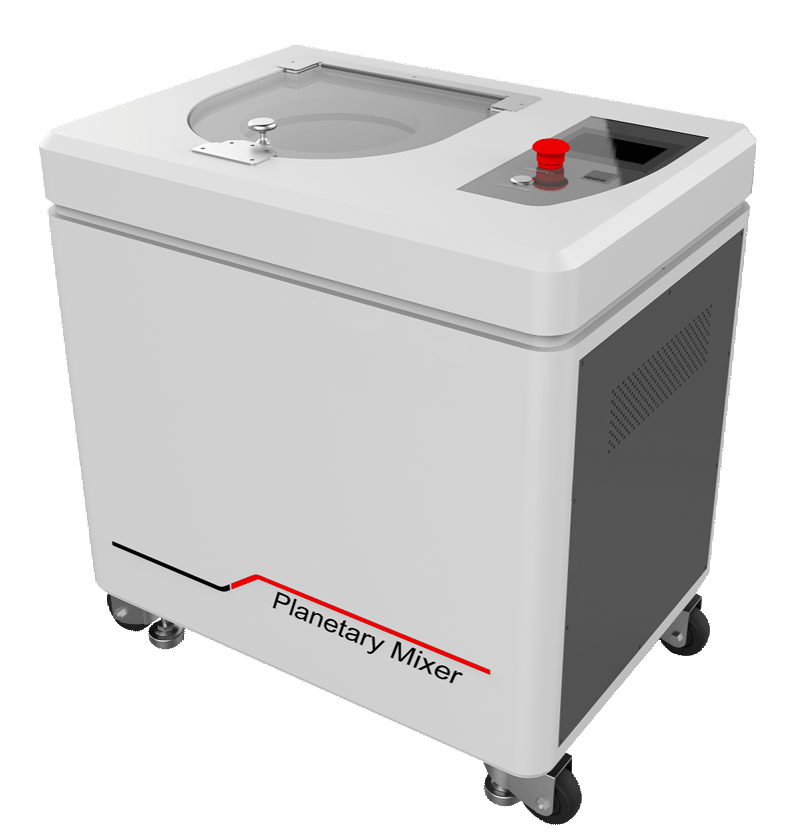
同时也要看到限制。既然剪切来自材料与容器壁之间以及材料内部的速度差,容器形状、装料量和材料的流变特性就会直接影响效果。装料太少,材料在容器里“滑来滑去”,形不成足够的层间剪切;装料太满,留不出换位空间,对流被压制。黏度极高或触变结构很强的体系,可能需要先做预混降低黏度,再进入均质环节。
还有一点需要澄清:非介入式均质解决的是“均匀化、除泡、低污染混合”,它和“把团聚体打碎到更细的一次粒径”不是同一件事。后者通常需要珠磨、砂磨这类高能量密度手段。如果把两者混为一谈,容易在选型时提出设备无法承担的要求。
判断是否适用:从五个条件入手
把问题拆成可验证的条件,比笼统地问“这台设备能不能用”更有效。
材料的流动状态
关键不是黏度数值本身,而是材料在容器运动时能否形成整体翻滚。可以从中试或小批量的阶梯试验入手:固定配方与装料量,逐步改变运动参数,观察材料在容器内的实际运动形态,并在不同时间点从上部、中部、下部取样比较。如果样品差异随着参数提高明显收敛,说明这种混合方式对当前体系有效;如果始终存在不参与运动的死角,就要回到配方与装料量上找原因。
气泡是不是关键缺陷
如果气泡只是外观问题,可以靠静置或后续脱泡工序处理;如果气泡会影响涂布厚度、电性能、密封性或光学均匀性,就应在混合阶段控制。封闭容器为控制气泡提供了条件,但装料量、液面高度、材料黏度和是否抽真空仍决定实际效果。验收时应明确气泡的判定方法——是目视、密度测量,还是截面观察,而不是笼统地写“无明显气泡”。
温升允许到什么程度
连续运转的升温曲线应当在接近实际工况的条件下测出来,而不是只看短时试机。热敏体系要同时关注峰值温度与累计受热时间;对溶剂型体系,还要考虑温升带来的挥发与组成漂移。
污染与清洗要求
需要确认容器材质与密封件是否与配方相容,容器是专用、共用还是作为一次性耗材使用,清洗后如何验证。对于多品种小批量场景,换批时间往往和混合效果一样重要,这一点在选型阶段常被忽略。
与上下游工序的衔接
均质通常位于预混之后、成型或涂布之前。上游的加料顺序、粉体加入方式会影响团块的初始状态;下游如果还有过滤、脱泡或辊压,部分要求可以后移。把这一段放在整条工艺链里看,才能判断设备的实际价值。
小试怎么设计,结论才可信
非介入式均质的混合效果依赖容器几何与运动参数,因此小试的记录比结果更重要。以下条件建议逐项记录:容器的容积与形状、实际装料量与填充率、运动参数(如公转与自转的转速)、运行时间与是否分段、是否抽真空或通惰性气体、环境与材料温度、材料的初始状态(固含量、黏度、粒径、是否预分散)。
评价方式同样要事先约定。取样位置应覆盖上部、中部、下部;判定指标可以包括刮板细度、固含量、黏度、密度、气泡数量、颜色或透光性,具体取哪几项取决于材料用途。只取一个点、只测一个指标,很容易得出过于乐观的结论。
一个假设场景可以说明记录的意义:假设同一种浆料在两种装料量下运行相同时间,若低装料量时细度下降更快、气泡更少,说明填充率对流动形态的影响超过时间的影响,后续放大时就必须把填充率作为固定条件,而不仅仅是“装满即可”。这是为说明判断方法而设的情境,不是已经完成的试验。
放大阶段最容易犯的错误,是按容积、功率或时间做线性换算。混合效果取决于材料在容器内的实际流动与所经历的剪切历史,容器形状改变后,同样的转速并不意味着同样的流动状态。更稳妥的做法是保持几何相似,以单位质量材料获得的输入能量和流动形态为参照,并在中间规模上验证一次;如果几何无法保持相似,就直接以中试结果作为选型依据,不要用比例推算说服自己。
设备形式与实际应用中的定位
湖南粉体装备研究院有限公司提供的非介入式材料均质机,对应的正是上述“容器运动、材料不被工具介入”的混合方式,适合把浆料在封闭容器内做均匀化处理,减少桨叶带来的卷入气体、磨损颗粒与清洗死角。设备的具体配置、可适配容器、运动参数与控温方式,需要以该产品的公开资料为准,并结合自己的材料做样品测试后再判断是否匹配。
把它放在工艺链里看,通常承担预混之后、成型之前的均匀化与除泡环节;对多品种、小批量、对污染敏感的场景,这种“容器即混合单元”的形式在换批与清洗上也有实际意义。但如果目标是进一步降低粒度、打开硬团聚,仍应把研磨工序单独考虑,不要指望混合设备完成分散设备的任务。
与供应商沟通前的准备清单
把下面这些信息整理清楚,样品测试的效率会高很多,也更容易判断测试结果是否代表真实生产条件:
- 材料体系与固含量范围,以及在实际工艺温度下的黏度区间;
- 当前工艺的痛点排序:是团块、气泡、温升、污染,还是换批效率;
- 允许的温度上限与累计受热时间;
- 容器的材质、容积、是否可一次性使用,清洗与验证方式;
- 单批需要的装料量与生产节拍,换批需要多长时间;
- 是否需要真空、惰性气氛或特定密封形式;
- 取样位置与验收指标、判定方法,以及可接受的判据;
- 上下游工序的接口条件,例如上游预混方式、下游过滤或脱泡要求。
最后一点提醒:非介入式均质的效果高度依赖材料与容器的匹配关系,任何供应商给出的“适用范围”都只能作为筛选起点。真正有意义的结论,来自用你自己的浆料、在你关心的装料量和温度条件下做出来的样品数据,以及对这些数据的判定标准是否事先说清楚。