同一批矿样、同一套药剂,实验室浮选试验的回收率却可能相差几个百分点,精矿品位也跟着上下跳动。遇到这种情况,先不要急着把原因归结为“药剂不对”或“设备不好”。浮选结果由样品、磨矿、调浆、充气和操作共同决定,任何一个环节缺少可比性,都会以回收率和品位波动的形式表现出来。下面以实验室分批浮选为主线,说明怎样把问题拆开、逐项排除。
先确认波动来自试验本身还是样品与化验
回收率由给矿和产品的重量、品位计算得到。实验室单次给矿量往往不大,精矿产量更小,取样、过滤、烘干、称量和化验中的小误差会被放大。若两次试验的给矿品位差异明显,或精矿称量后质量平衡闭合很差,先处理数据可信度,不要用工艺参数解释一切。
可以用几个简单动作判断数据是否可靠:同一份样品充分混匀后缩分,做平行化验;保留空白和标准样;分别记录给矿、精矿、尾矿的重量与品位;检查“给矿金属量是否接近精矿与尾矿金属量之和”。当精矿品位与尾矿品位无法相互支持时,回收率的升降可能只是化验误差,而不是浮选发生了变化。
样品代表性还受粒度偏析、含水率和氧化程度影响。湿样直接缩分,细粒和粗粒可能分配不均;硫化矿存放时间过长,表面氧化会改变可浮性。每批试验应记录采样、缩分、保存和制样条件,尽量让对比试验使用同一批、同一保存状态的样品。
磨矿细度既影响解离,也影响泥化和夹带
浮选前磨矿的目标不是越细越好,而是让目标矿物与脉石充分解离,同时避免过磨。磨得过粗,连生体多,目标矿物表面暴露不足,回收率上不去;磨得过细,细泥比表面积增大,药剂吸附量增加,泡沫中的机械夹带和脉石上浮增多,品位下降,后续过滤也更困难。
判断磨矿是否合适,不能只看“-200目占多少”。同样的筛下含量,粒度分布和目的矿物解离程度可能不同。比较实际的做法是做磨矿时间梯度,至少取三个水平,在药剂和操作条件尽量一致的前提下分别浮选,同时观察精矿和尾矿中的连生体、单体比例。若粗粒尾矿中仍有大量单体目的矿物,问题可能在捕收或充气;若尾矿中多为连生体,才需要继续细磨。对含泥高的矿石,可以增加脱泥与不脱泥的对照,但脱泥也可能损失细粒目的矿物,是否值得要通过产品化验判断。
实验室磨矿还要注意清洗和介质污染。换样前未清理的磨机可能残留上一批药剂或金属离子;磨矿水、磨矿浓度和介质磨损也会改变矿浆表面性质。发现换样后结果突然变化时,先把磨矿环节的清洗、用水和介质情况记录清楚。
药剂制度要看成组条件,而不是单个用量
浮选药剂通常包括捕收剂、起泡剂和调整剂。捕收剂提高目标矿物表面的疏水性,起泡剂影响气泡大小和泡沫稳定性,调整剂用于改变pH、抑制或活化某些矿物。用量往往存在适宜区间:不足时回收率低,过量时可能提高回收率却牺牲选择性,泡沫过黏还会加重夹带。
加药顺序和调浆时间同样重要。pH调整剂通常需要在捕收剂之前发挥作用;活化剂、抑制剂和捕收剂之间需要一定的接触时间。实验室里常见的偏差是药剂配制浓度不统一、滴加体积没有记录、储备液放置过久,导致“同样的用量”实际加入量并不相同。建议记录储备液浓度、加入体积和配制时间,不要只写“几滴”。
抑制剂或活化剂的过程控制也容易被忽略。抑制剂过量可能把目标矿物一起压住,表现为回收率下降但精矿品位未必升高;活化剂不足则可能使目的矿物表面难以与捕收剂作用。遇到这类现象,先看尾矿中损失的是单体还是连生体,再决定是调整药剂还是回到磨矿。
水质和温度也会影响药剂行为。回用水中的离子、选矿药剂残留和有机质可能改变矿物表面;水温影响药剂溶解、扩散和气泡性质。若更换自来水、蒸馏水或回用水后结果发生变化,应做水质对照试验,而不是直接调整捕收剂。
排查药剂问题时,一次只改变一个因素。先做捕收剂用量梯度,再做起泡剂或pH梯度,保持充气、搅拌、泡沫层和刮泡条件一致。同时改变几个药剂用量,回收率变化后很难判断是哪一项在起作用。
充气、搅拌和泡沫层:实验浮选机的操作变量
常见实验室浮选机通过搅拌使矿浆悬浮,并以自吸气或外部充气形成气泡。气泡数量、尺寸、矿浆湍流和泡沫排出速度,都会影响矿物颗粒与气泡的附着概率,也影响脉石被夹带上浮的程度。设备形式不同,操作变量的可调范围不同,试验记录不能只写“开机浮选”。
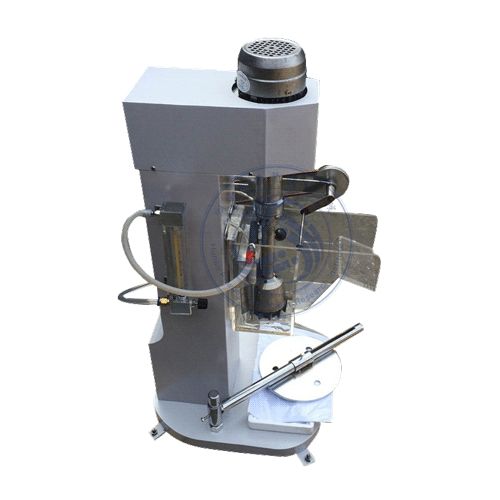
本站实验浮选机属于实验室浮选设备的一种形式。查看产品页时,应结合自己的试验目的核对槽体容积与单次给矿量是否匹配、叶轮转速如何调节和读取、充气量如何计量、泡沫排出方式以及配套件是否满足流程需要。页面没有列出的参数,应向厂家确认,不能用同类设备的参数替代。
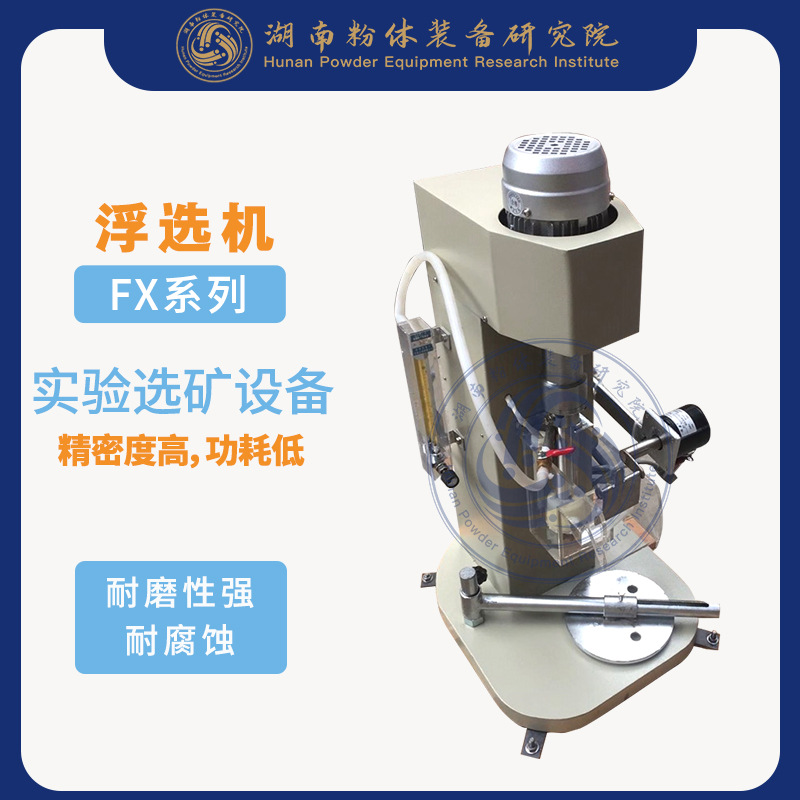
充气量偏小,气泡数量不足,目的矿物来不及附着,回收率可能下降;充气量偏大,泡沫上升速度加快,夹带和泡沫溢出增多,精矿品位可能变差。搅拌强度也有两面性:转速过低,粗粒容易沉槽,矿浆悬浮不均;转速过高,湍流增强,气泡合并和夹带可能加重。调整时应观察槽内悬浮状态、泡沫结构和精矿颜色,而不是只看一个数字。
泡沫层厚度和刮泡方式是实验室试验中最容易被忽视的变量。泡沫层厚,二次富集作用增强,品位可能提高,但排出速度慢,回收率可能下降;泡沫层薄,排出快,回收率上升而品位下降。人工刮泡的频次、力度和刮板深度很难完全一致,若由不同人员操作,结果离散度会明显增加。用机械刮泡时,也要确认刮泡频率和液位控制是否稳定。
矿浆液位变化会改变泡沫层实际厚度和停留时间。补加水、给矿量、充气量和泡沫排出速度都会影响液位,试验中应保持液位基准一致,并在记录中写明。对泡沫的观察可以用“气泡大小、泡沫颜色、黏度、破灭速度、夹带颗粒感”等描述,但最好配合定时取样和产品称量,避免只凭主观印象判断。
用可比的试验设计把原因缩小
当回收率和品位同时波动时,建议先固定一批有代表性的样品,把磨矿、药剂、充气、搅拌、液位和刮泡条件写成一张操作卡,然后按“一次改变一个因素”的方式做对照。每组至少安排重复试验,观察结果是否落在同一范围内。若重复试验本身分散很大,优先检查样品缩分、刮泡、称量和化验,而不是继续增加药剂条件。
| 观察到的现象 | 先判断什么 | 下一步检查 |
|---|---|---|
| 回收率整体偏低,精矿品位也偏低 | 解离、捕收或充气是否不足 | 磨矿细度梯度、捕收剂用量、充气与搅拌状态 |
| 回收率低但精矿品位较高 | 目的矿物是否损失在尾矿 | 尾矿筛析、连生体比例、抑制剂或活化条件 |
| 回收率高但精矿品位下降 | 是否存在夹带或泡沫过黏 | 泡沫层厚度、起泡剂用量、充气量、刮泡频次 |
| 重复试验结果离散大 | 样品、操作还是化验不稳定 | 缩分方式、刮泡一致性、称量、平行化验 |
| 泡沫少、破灭快或槽内沉砂 | 起泡、充气或悬浮条件是否合适 | 起泡剂梯度、气量、叶轮转速、矿浆浓度 |
表格中的判断顺序不是固定流程,但有一条原则:先用数据排除样品和化验问题,再讨论工艺参数。对每一组试验,保留给矿、精矿、尾矿样品,不要只留精矿;尾矿往往是判断损失位置的关键。若尾矿中目的矿物以单体形式存在,重点查捕收、充气和泡沫排出;若以连生体为主,再回到磨矿细度。
记录、复核与实验浮选机使用核对
可重复的试验依赖可追溯的记录。建议至少写明:样品来源和保存状态、给矿量、磨矿方式和时间、矿浆浓度、pH、水温、水质、药剂名称与配制浓度、加入体积和顺序、调浆时间、充气量或充气方式、叶轮转速、矿浆液位、泡沫层厚度、刮泡方式与频次、浮选时间、各产品重量和品位。缺少其中几项,后续比较就容易变成凭经验猜。
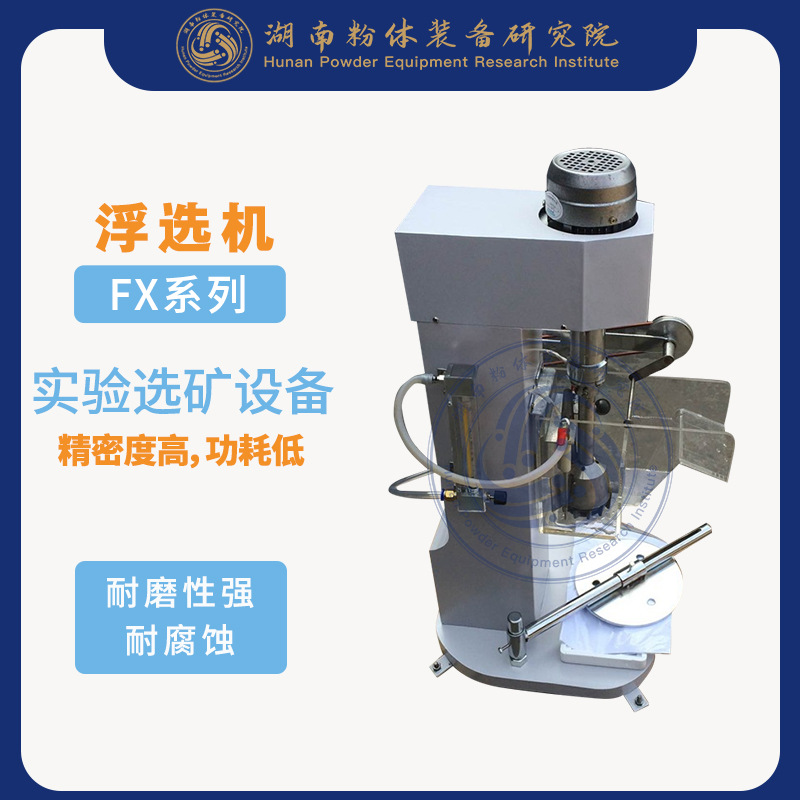
设备方面,在实验浮选机产品页中核对与试验相关的信息,包括槽体容积、转速调节、充气计量、泡沫排出、液位控制和配套附件。产品页没有明确的项目,向厂家确认。不要把其他型号的配置套用到当前设备,也不要用设备名称推断它能达到的粒度、处理量或分选指标。
实验室结果用于比较条件,不等同于量产指标。放大时,停留时间分布、充气方式、泡沫输送、流程结构和操作稳定性都会变化,不能按槽体容积、功率或试验时间简单比例推算。小试给出的是一组可解释的趋势,量产还需要逐级验证。
如果连续几次试验仍不稳定,先做三件事:同批样品重新缩分并做平行试验;把操作参数固定到可记录的基准;检查尾矿损失位置和化验质量。浮选回收率的波动很少只由一个因素造成,但排查顺序可以很清楚:样品可信、磨矿合理、药剂成组、充气搅拌稳定、操作记录一致。对具体矿石是否需要再磨或改变药剂制度,应通过有对照的试验确认,而不是仅凭一次结果下结论。