研磨一段时间后样品发烫、粒度不再下降,先看什么
砂磨机、行星式球磨机或高速分散机运行二三十分钟后,罐体摸上去明显发热,浆料变稠、流动性下降,取样测粒度时曲线压在同一位置不再下移。常见的处理是延长时间或提高转速,结果往往是温度更高、团聚更明显,中位径甚至出现回弹。要把这类现象处理好,需要把“发热”当成工艺信号来读:它既反映能量输入的多少,也反映散热是否跟得上,还提示物料状态可能已经改变。
机械法粉碎与分散必然伴随能量耗散。输入的能量一部分用于颗粒断裂、塑性变形和新表面生成,其余部分最终转化为热,因此温升本身不是故障。真正需要判断的是两件事:热量能否及时移出,以及物料在该温度下能否保持需要的状态。下面从热量的来源说起,再讨论它对粉体状态的影响、现场可用的判断方法,以及进入烧结环节之前需要确认的样品条件。
能量去了哪里:研磨温升的三条来路
磨介碰撞、摩擦与能量转换效率
球磨与砂磨依靠磨球或磨珠的抛落、撞击和剪切把能量传递给颗粒。磨珠之间的非弹性碰撞、磨珠与罐壁的摩擦、颗粒破碎时的塑性变形,都会把机械功转为热。破碎的能量利用率并不高,相当比例的输入功以热的形式分布在磨珠、浆料和罐壁上。介质装填量、球料比、磨珠粒径搭配与转速,决定单位时间内的碰撞次数和单次碰撞的能量,也就决定了产热速率。装填过满时磨珠运动受限、摩擦比例上升;装填偏少则有效碰撞不足,需要更长时间,累积产热同样增加。两者都可能让温度上去而粒度不下来。
浆料内部的黏性耗散
湿法研磨中,转子或搅拌器先把能量传给浆料,浆料再传给磨珠。固含量高、黏度大的体系,克服黏性阻力所消耗的能量占比更大,这部分能量直接以热的形式释放。剪切速率在罐内并不均匀:转子边缘、磨珠间隙与罐壁附近差别很大,局部温度可能明显高于罐体测温点读到的数值。这也是“罐壁摸着不烫、样品却已经发生变化”的原因之一。温度升高后浆料黏度可能下降、颗粒沉降加快,磨珠与物料的接触状态随之改变,研磨效率并不会因为升温而线性提升。
散热能力决定最终的平衡温度
同样的输入功率,最终温度由散热条件决定:冷却夹套的水温与流量、罐体材质与壁厚、环境温度、装料量与暴露面积、是否连续运行。小容积研磨罐的外表面与体积之比较大,看起来散热快,但可布置的冷却面积有限,单位体积产热也更集中,“小罐不热、放大后发烫”因此相当常见。反过来,也不能用小型设备的温度读数按容积、功率或时间比例推算放大后的温度,放大后散热路径与混合状态都变了。
干法与湿法的差别
干法研磨没有液相作传热介质,热量主要靠气流和罐壁带走,物料本身的热容又小,局部温升往往比湿法更快,对热敏物料和含有机组分的体系尤其要留意。湿法虽然浆料热容较大,但黏性耗散显著、局部剪切强,温度分布更不均匀。两种方式都不能凭经验套用同一套温控参数,需要结合物料、装料量和设备结构分别确认。
温升改变了什么:四个需要盯住的变化
团聚与再聚集
颗粒变细,比表面积与表面能上升,体系趋向于通过聚集降低能量。温度升高会提高颗粒碰撞频率和表面分子的活动能力,也可能改变分散剂的吸附平衡:部分高分子分散剂在温度升高后吸附减弱、链段收缩,空间位阻下降,已经打开的团聚体重新黏合。宏观表现是粒度曲线在中位径附近停滞甚至上翘,同时黏度上升、流动性变差。此时继续延长研磨时间,机械破碎与团聚再形成可能达到动态平衡,能耗继续增加而粒度不再下降。
表面氧化与颗粒状态改变
金属粉和易氧化的化合物粉体在空气气氛下研磨,温度升高会加快氧化速率,新生成的表面对氧尤其敏感。氧化层会改变颗粒的表面能与烧结活性,也会影响浆料的分散稳定性。对氧敏感的物料,需要从气氛、溶剂、密封方式和研磨时间几方面入手,而不只是降低转速。
磨介与罐体磨损带来的污染
磨损量与磨介材质的硬度、韧性、转速、研磨时间和浆料腐蚀性有关,温度升高会改变浆料黏度和磨珠运动状态,间接影响磨损速率。判断污染不能只看颜色,更可靠的做法是在相同条件下做空白试验,只加溶剂与磨介、不加物料,对比磨介失重、浆料中的元素含量或磁性物含量。氧化锆、氧化铝、不锈钢、玛瑙等材质在硬度与耐磨性上差别明显,选择时应把污染容忍度放在与研磨效率同等的位置考虑。
助剂、溶剂与黏结剂的失效
湿法体系中的分散剂、消泡剂、增稠剂,以及成型用的黏结剂,各有适用的温度区间。接近或超过该区间时,可能出现分散失效、沉降、结块或气味变化;干法研磨与混合中若含有机组分,同样要留意局部温升。这类变化往往可逆性差,降温之后浆料状态未必能完全恢复,因此更需要在过程中记录温度,而不是在出问题之后追溯。
如何判断温升是否已经影响结果
没有在线粒度仪时,可以用一组简单但可重复的观察把问题定位。要点是同一轮试验里只改变一个条件,并把观察结果与工艺参数一起记录。
- 区分测温位置。罐壁、出料口、罐内插入探头三处读数可能相差较大,先确认记录的是哪个位置、什么时间间隔,避免用不同位置的读数直接比较。
- 看温度曲线的形状。开机后快速上升然后进入平台,通常说明产热与散热已接近平衡;持续单调上升则提示冷却能力不足,或浆料状态正在恶化。
- 同步记录黏度或流动性。温度升高而黏度下降属于正常;若温度升高的同时黏度反而上升,多半已经发生团聚或助剂失效。
- 观察粒度曲线的形状而不只看单点。中位径停滞而分布变宽,说明大颗粒团聚体已经出现;中位径与分布同时停滞,可能只是能量密度不足。
- 做一次停机对照。在相同累计能量输入下,中途停机冷却与连续运行的结果若差别明显,说明温度是主要变量而非研磨时间。
这些观察不能替代粒度、比表面积和成分检测,但能在不显著增加工作量的前提下,把“要不要加强冷却、要不要调整介质、要不要修改配方”的判断建立在证据上。若冷却能力已经开到上限、粒度仍然停滞,问题多半不在温度本身,而在介质搭配、装填量或分散体系。
常见降温手段的代价
夹套冷却水是最直接的手段,效果取决于水温、流量和换热面积,管路结垢或水温偏高时往往“开着水也不降”。降低转速或缩短单次运行时间可以减少产热,但会拉长达到目标粒度所需的总时间,累计产热未必减少。提高浆料流动性、适当降低固含量有助于改善传热,代价是后续固液分离的工作量增加。分段研磨、研磨与冷却交替进行,适合热敏物料,但取样与清洗次数随之增加。干法研磨中加强气流或采用水冷夹套可以带走热量,同时要防止气流改变物料运行状态或造成细粉夹带。每一种手段都有副作用,选择时以不影响后续工序为前提。
从研磨到烧结:进炉之前要确认什么
研磨与分散决定粉体的粒度、分布和表面状态,烧结决定致密化程度与显微结构,两者之间还隔着干燥、过筛、成型等步骤。前面提到的温升、氧化和助剂残留,会在热处理阶段以另一种形式表现出来:氧化层降低烧结活性,残留助剂在升温过程中分解产气,未打开的团聚体造成局部密度不均。把烧结当成独立的最后一步,往往会重复消耗前面的努力。
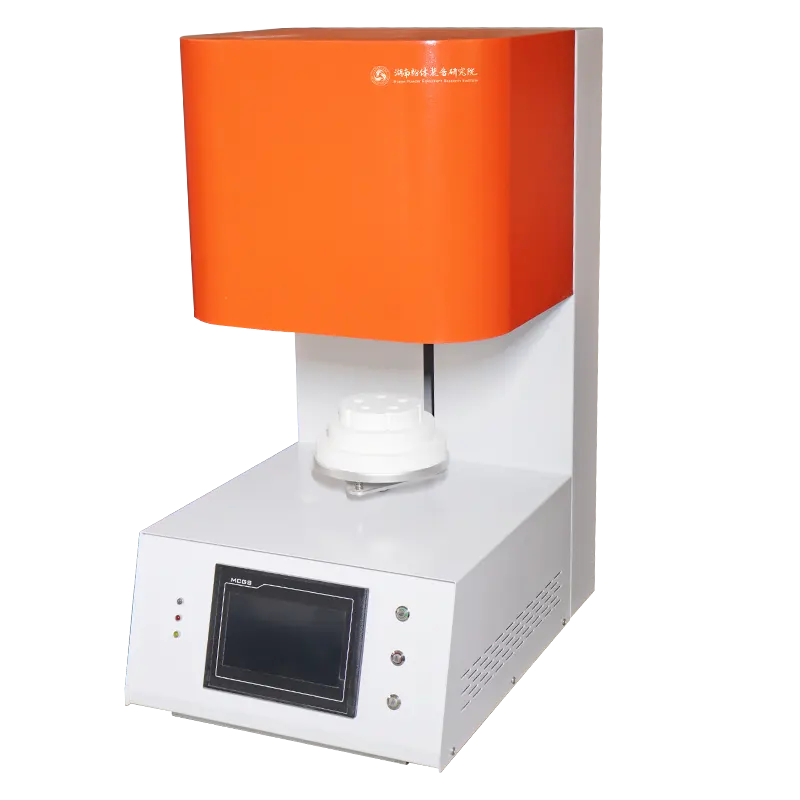
样品与炉膛的匹配
进炉前需要确认:样品是否充分干燥、升温阶段是否需要安排排胶保温、装料量是否在坩埚与炉膛允许的范围内、料台高度与堆料厚度是否会影响样品内部的温度均匀性。坩埚材质在高温下是否与物料反应,也要提前查证。这些属于通用工艺判断,具体限值应以设备说明和针对物料的试验结果为准,不同物料之间不能互相套用。
设备形式带来的关注点
本站产品中心的升降烧结炉属于以升降方式实现料台与炉体相对运动的烧结设备。这类结构在实验室小批量、多品种的场景中通常被关注两点:装取料时样品的取放是否方便,以及料台每次到位后的位置重复性是否稳定。位置重复性影响样品在炉内的实际位置,而样品位置与温度均匀性直接相关。
需要提醒的是,升降机构的存在并不意味着温度均匀性自动满足要求,也不代表不同物料能获得相同的烧结结果。行程、控温方式、最高温度、炉膛尺寸与可通气氛,应以产品页给出的参数为准,不同配置之间不能互相套用。
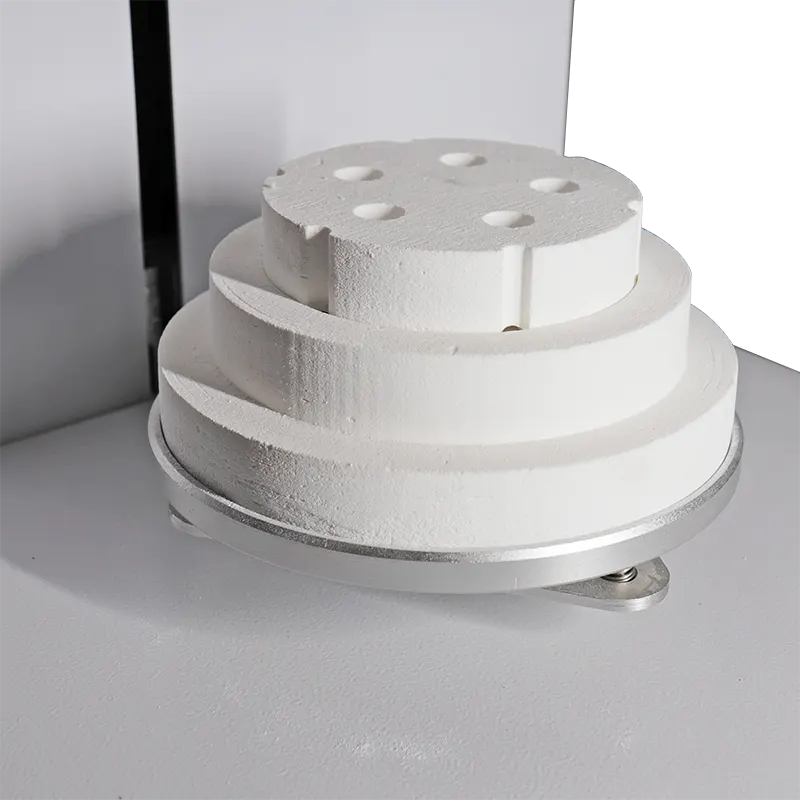
温度制度与过程记录
升温速率、保温平台、气氛与冷却方式共同构成温度制度。含黏结剂的样品通常需要较慢的升温速率和充分的排胶保温;对氧敏感的粉体,则要评估气氛纯度与密封效果。每次烧结建议记录装料量、坩埚材质、样品在炉内的位置、实际升温曲线、气氛与流量、开炉后的外观与尺寸变化。这些记录是把研磨条件与烧结结果对应起来的基础。需要核对行程、控温段数、炉膛尺寸与可选气氛时,可以查看升降烧结炉的产品页面。
把条件记清楚,比换设备更管用
研磨温升与烧结结果之间没有单一的换算关系,能做的扎实工作是把可控条件固定下来,再逐项比较。
- 研磨阶段:磨介材质与粒径搭配、装填量、球料比、转速、浆料固含量、冷却水温与流量、累计运行时间。
- 过程数据:测温位置、温度随时间曲线、黏度或流动性变化、是否有停机冷却。
- 物料状态:粒度分布而不是单点数值、比表面积、外观与颜色、气味、是否结块。
- 热处理阶段:装料量与堆料厚度、坩埚材质、升温曲线实际值、气氛与流量。
- 结果对照:同一批物料在相同条件下重复一次,确认变化是否稳定出现。
如果同一批物料在不同时间反复出现粒度停滞或烧结异常,先核对研磨阶段的温度记录、磨介批次和助剂批次,再考虑设备因素。涉及具体物料能否达到某一粒度、某一烧结效果,仍需要以样品测试和工艺验证的结果为准,不能由设备名称或通用原理推断。