浆料在胶体磨里走一遍,取样测细度,有时结果很漂亮;换一批物料或调整流量后,同样的设备、同样的表盘位置,细度却出现波动。有人第一反应是“磨得不够”,于是反复循环、缩小间隙或提高转速,结果温度上升、黏度变化,甚至出现粗颗粒尾端。胶体磨处理浆料时,细度不稳定通常不是单一参数造成的,而是进料状态、剪切条件、停留时间、配方与温控共同作用的结果。下面围绕为什么细度会波动、如何判断问题出在哪里、接下来该记录和调整什么展开。
一、先分清胶体磨在做什么:分散、乳化还是细磨
胶体磨是一类湿法处理设备,物料以浆料或液料形式进入转子与定子之间的狭窄区域,在高速相对运动下受到剪切、摩擦、撞击和局部压力变化。读者口中的“细度”可能指激光粒度分布、刮板细度计读数、显微镜下最大颗粒,也可能指乳液液滴大小。不同指标对应的机制不同,不能只看一个数字就判断设备是否“磨到位”。
如果原始粉体本身是一次颗粒,胶体磨更擅长打开团聚体、改善润湿和分散,把大块团簇拆小;对于硬度较高、一次颗粒较粗的物料,单靠一道胶体磨未必能把一次颗粒显著磨细。若配方中有油相和水相,胶体磨还可能承担乳化任务,此时关注的是液滴是否均匀、是否发生聚并,而不是粉体粒度。把“分散不开”和“粉碎不够”混为一谈,后续调参就容易南辕北辙。
先判断是团聚还是粉碎不足
一个实用的区分方法是保留原样、稀释样和处理后样品,在相同稀释条件下做显微观察,并结合粒度分布看变化发生在哪一段:若D50变化不大,但D90或最大颗粒明显偏高,常见原因是润湿不良、团聚体没有打开或取样时有大颗粒;若整体分布向左移动但仍有拖尾,则要检查间隙、循环次数和停留时间。若稀释或轻度分散后结果明显变好,应优先排查团聚和配方,而不是继续缩小间隙。这里的关键不是追求某个“标准值”,而是让每次测试条件一致,能比较。
二、细度波动的常见来源
同一台胶体磨出现批次差异,通常要从进料、设备状态和操作记录三条线查。进料方面包括粉体是否结块、投料顺序、固含量、黏度、温度、分散剂是否提前溶解;设备方面包括剪切间隙、转子与定子表面状态、密封和清洗残留;操作方面包括转速、流量、循环时间、罐内液位和取样位置。任何一项变化,都可能让“同样的表盘位置”不再代表同样的剪切历史。
| 现场现象 | 更可能的方向 | 下一步检查 |
|---|---|---|
| 细度计读数忽高忽低,粗点集中 | 进料结块、润湿不足或取样带入大颗粒 | 检查投料顺序、预分散和取样方法 |
| 循环时间延长后细度改善不明显,温度升高 | 能量更多转为热量,团聚与再聚并可能同时发生 | 记录温度、黏度和循环流量,分段取样 |
| 新设备或新批次突然变粗 | 间隙、流量或物料黏度发生变化 | 核对间隙调整记录、泵送状态和配方批号 |
| 清洗后首批不稳定 | 残留水、清洗液或交叉污染 | 检查清洗、置换和首件排放流程 |
这张表不是故障诊断的结论,而是帮助把“细度不好”拆成可观察的项目。比如粗点集中且批次间差异大,先看粉体是否吸潮结块、分散剂是否后加;如果细度随时间缓慢变粗,则要关注温度上升导致的配方变化、颗粒再聚并或设备磨损。把现象和条件一起记录,比单独记一个细度值更有用。
三、剪切间隙、转速与流量:三个参数不能分开看
胶体磨的剪切作用发生在转子和定子之间。间隙越小,物料通过时受到的剪切梯度通常越大,但间隙过小会带来几个问题:流量下降、局部温升加快、磨损和堵塞风险增加,某些含固浆料还可能因通过困难而出现“局部磨、局部未磨”。转速提高会增加剪切速率,也会增加发热和机械负荷。流量与循环方式决定物料在剪切区停留多久、经过多少次,不能只看转速一个旋钮。
实际调整时,可以把目标拆成“单次通过时的剪切强度”和“物料被处理的次数”。小间隙、高转速、低流量往往意味着单次剪切强,但温升快;较大间隙、较高流量、多次循环则可能更温和,但需要更多循环次数。哪个合适,要看物料对温度的敏感程度、初始团聚程度和最终指标。不要在没有记录温度和流量的情况下连续加严间隙,否则很容易把分散问题变成过热和再团聚问题。
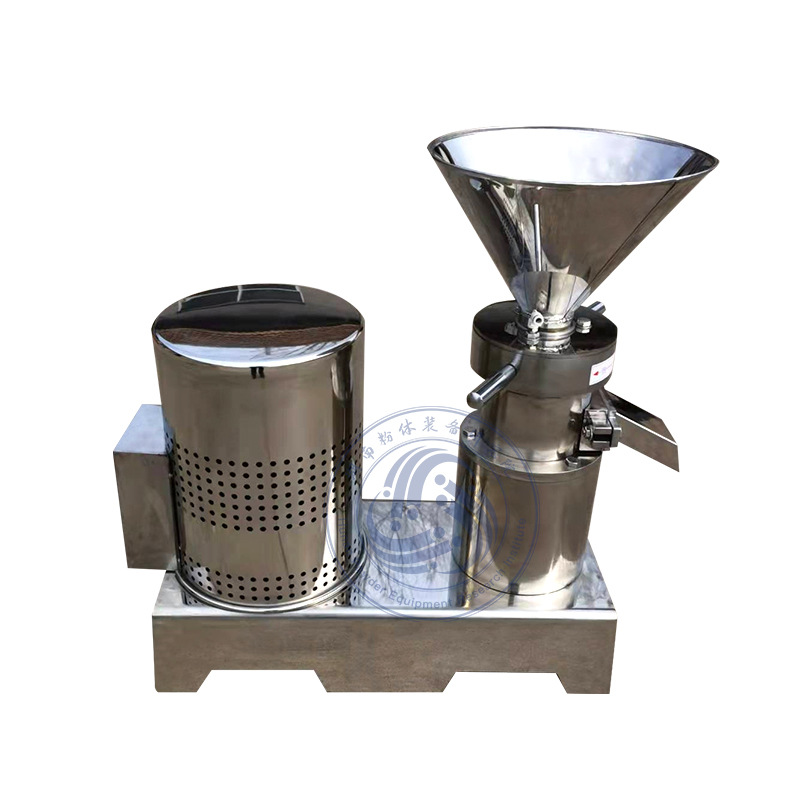
如果需要了解设备形式和可调整部位,可查看本站的胶体磨产品页面,具体间隙结构、材质、驱动配置和适用范围应以页面资料及厂家确认为准。设备名称只说明它属于胶体磨这一类湿法处理设备,不代表任何物料都能达到相同细度,也不代表可以跳过样品测试。
四、配方与预处理:很多“磨不细”在进料前已经决定
胶体磨处理的是浆料,不是干粉。粉体进入液相后能否被润湿,直接决定团聚体是否容易被打开。若粉料直接投入高黏液体,外层可能先被分散剂或树脂包裹,内部仍是干团,后续剪切只能在团簇表面作用。更稳妥的做法是控制投料顺序,先把粉体在适合的液相中预分散,再进入胶体磨;对易吸潮或易结块的粉体,还要关注储存和称量环节。
固含量和黏度也需要一起看。固含量提高可能增加颗粒碰撞和剪切传递,但黏度过高会让泵送和循环变差,物料在管路和磨腔内停留时间不一致;黏度过低则可能降低剪切区内的有效作用。分散剂的种类和加入时机、pH、表面处理、树脂或乳化剂体系都会影响稳定性。这里没有通用配方,能做的不是照搬某个添加量,而是用同一配方做对照:只改变预分散时间、只改变分散剂加入顺序,观察细度和粗点是否变化。
温度同样属于配方条件。胶体磨运行中机械能会转化为热量,温度升高可能改变黏度、乳化剂状态和颗粒表面电荷,也可能让某些热敏物料变质。若发现细度在前期改善、后期反而变粗,或循环罐温度持续上升,应把温控和分段取样纳入排查,而不是单纯延长循环时间。
五、温升、磨损与清洗:被忽视的长期变量
新设备刚运行时,间隙、表面粗糙度和密封状态都处于初始阶段;运行一段时间后,转子、定子和密封件可能出现磨损,间隙和流道状态随之变化。对含硬质颗粒的浆料,磨损风险更高。若同一配方在相同参数下细度逐渐变差、流量下降或振动噪声变化,应检查易损件和间隙记录,而不是只把转速继续调高。维护周期应以设备资料和实际工况为准,不能用一个固定运行小时数套所有物料。
清洗和换批也会影响细度。前一批的粗颗粒、清洗液或残留水进入新批次,可能造成首件粗点;清洗不彻底还可能带来交叉污染。对多品种共用设备,建议把清洗、置换和首件排放写成可执行步骤,并记录首件细度。若清洗后需要较长时间才能恢复稳定,应查找残留位置和管路死角,而不是把问题归因于“物料不稳定”。
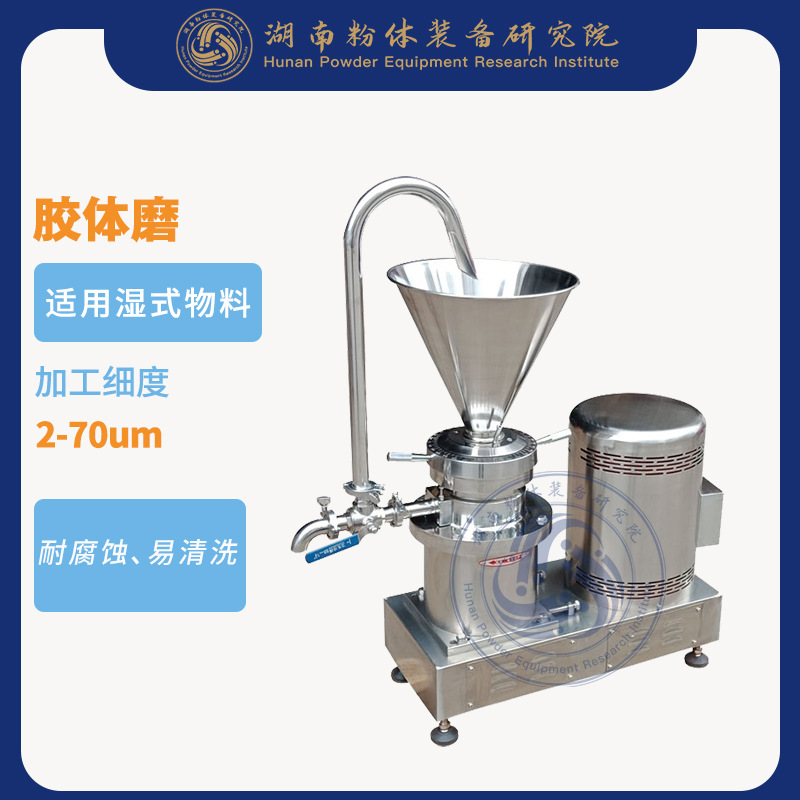
湖南粉体装备在本站列出的胶体磨可作为了解该类设备外观和产品定位的入口,但结构细节、可选材质和配置仍应回到具体产品资料核对。设备形式只是选型起点,真正决定结果的是物料条件与操作窗口是否匹配。
六、从样品测试到设备选择:怎样做才有可比性
小试或来料测试的目的,不是得到一个“能磨到多细”的孤立数字,而是找到对物料有效的参数窗口。测试时至少记录:物料名称和批号、固含量、液相组成、预分散方式、进料温度、间隙或可调部位的位置、转速、流量或循环方式、每段取样时间、样品温度、细度指标和测试方法。若只记录“磨了十分钟”,却不知道流量和温度,换一台设备或换一个批次就无法复现。
把样品测试结果用于设备选择时,不要按容积、功率或时间比例直接推算量产。放大后管路长度、停留时间、散热面积、泵送方式和清洗流程都会变化。更可靠的做法是保持配方和关键剪切条件可比,先在相近设备形式上验证,再通过分段取样看细度、温度和流量的变化趋势。若供应商能提供同类型设备的测试条件说明,也应核对测试物料、取样方法和指标定义是否与你的需求一致。
一份可执行的排查记录
- 进料:粉体是否结块,投料顺序是否固定,预分散时间和温度是否记录。
- 配方:固含量、黏度、分散剂加入点、pH和液相组成是否同批对比。
- 设备:间隙位置、转子与定子状态、密封和清洗残留是否检查。
- 操作:转速、流量、循环时间、罐内液位和取样点是否一致。
- 结果:细度指标、粗点比例、样品温度、显微观察和复测结果是否保存。
七、回到现场:先让问题可测量,再谈调参
胶体磨处理浆料出现细度波动时,最有效的顺序通常不是立刻缩小间隙,而是先确认“细度”指什么、样品是否具有代表性、进料是否稳定,再把间隙、转速、流量和温度作为一组条件记录。若粗点集中,优先查润湿、团聚和清洗;若整体分布没有明显左移,查剪切强度和通过次数;若前期变细、后期变粗,查温升、再聚并和配方稳定性;若长期逐渐变差,查磨损和间隙变化。每一步都用小批量、分段取样验证,比一次性大改参数更容易找到原因。
设备选型时,把物料状态、目标指标、允许温升、清洗要求和连续运行方式列清楚,再与设备资料逐项对照。胶体磨可以承担湿法分散、乳化和一定程度的细化,但它不是把所有物料都处理到同一细度的通用保证。需要确认的,始终是具体物料在具体工艺窗口下的测试结果。