一批岩石或土壤样品送去做 ICP-MS 微量元素分析,铁、铬、镍的结果总是比平行样偏高,标准物质的回收率也不稳定;换成另一批样品,异常元素又变成锆或钨。追溯流程时发现,样品均匀性没问题,天平、消解和仪器也逐项核查过,真正被忽略的是研磨这一环:研磨部件的磨损产物直接进入了样品。毫克级的磨损相对克级的样品看似微不足道,却足以改变痕量元素的测定结果。
本篇围绕一个具体问题展开:研磨污染从哪里来,怎样判断是否必须使用非金属研磨材质,玛瑙的适用边界在哪里,以及使用和选购玛瑙研磨仪时需要确认哪些条件。
一、研磨污染为什么常被误判为样品差异
研磨污染的来源主要有三处:研磨体与样品之间的磨蚀;有研磨球时,研磨体之间的碰撞磨损;以及上一份样品残留造成的交叉污染。前两者属于系统性污染——只要材质、操作时间和方式不变,污染量大致稳定,因此不会表现为数据忽高忽低,而会表现为所有样品在同一方向上的偏移,很容易被误认为样品本身的地球化学特征。
污染的量级可以用一个简化估算说明:假设研磨过程中有 1 mg 研磨体材料进入 10 g 样品,相当于在样品中额外增加了约 100 μg/g(即 100 ppm)的该材质元素。实际磨损量取决于材质耐磨性、研磨时间和样品硬度,可能远小于此,也可能更大。这个估算的意义在于提示:肉眼不可见的毫克级磨损,对应到痕量分析中已经是很大的量。
判断污染是否发生,最直接的办法是看异常元素与研磨体成分是否对应。不锈钢研磨体以铁为主,并含铬、镍、锰;碳化钨研磨体以钨为主,常用钴作粘结相;氧化锆研磨体含锆,稳定剂中可能含钇或镁;氧化铝研磨体带入铝;玛瑙以二氧化硅为主,天然原料中还可能含少量铁等杂质。当报告中 Fe、Cr、Ni 同时偏高,或 W、Co 同时偏高,应优先怀疑研磨环节,而不是继续排查仪器。受影响最明显的是 ICP-MS、ICP-OES 这类痕量元素分析,尤其是测定土壤、沉积物、岩石、生物样品中含量在 μg/g 乃至更低水平的元素;如果只测常量组分,或目标元素本身含量在百分级,同样污染量的影响会小得多。
很多实验室的方法验证只做消解加标回收,而加标是在研磨之后进行的,天然无法发现研磨引入的污染。更有效的做法是设置研磨空白:用同一台设备、同样的操作条件研磨一份已知组成的惰性材料,再与未研磨的同批次材料比较。这一步会增加工作量,但它是把研磨污染从数据偏差中单独分离出来的可靠方式。
二、是否需要玛瑙材质:按三步倒推
是否需要玛瑙这类非金属研磨材质,不能只看样品硬不硬或设备贵不贵。建议按以下顺序判断,逐层缩小范围。
第一步:确认目标元素与测定下限
列出待测元素清单,标出其中的痕量项目。如果清单里包含 Fe、Cr、Ni、Co、W、Zr、Al 中的任何一项,就要核对研磨体材质与这些元素是否重合,重合程度越高,越应优先考虑非金属或不含该类元素的材质。反过来,如果只测有机成分、主量元素,或目标元素含量在百分级,金属研磨体带来的百万分之分担通常可以接受。
第二步:看样品的硬度、脆性与初始粒度
研磨本质上是“以硬磨软”:研磨体硬度要明显高于样品,否则被磨掉的不是样品而是研磨体。莫氏硬度只是粗略指标,实际选材还要考虑样品是否容易塑性变形或粘壁、是否含有硬质夹杂、初始粒度有多大。初始粒度过大时,任何设备都难以一次磨到分析所需粒度,通常需要先粗碎再细磨;粗碎阶段可以根据分析精度要求选择材质,不必全程使用高价部件。
第三步:看后续分析对样品量与粒度的要求
不同分析手段对样品量和粒度的要求差别很大。湿法消解通常样品量少,要求粒度细而均匀;XRF 压片对粒度和表面平整度有要求;涉及物相分析时,过度研磨还可能改变结晶状态。这些要求决定了设备单次处理量和最终粒度的下限,也决定选型时该优先保证哪一项指标,而不是一味追求更细。
常见研磨体材质的大致特性可作如下比较。
| 研磨体材质 | 莫氏硬度(大致范围) | 主要磨损污染元素 | 相对适合的场景 |
|---|---|---|---|
| 玛瑙(天然二氧化硅质) | 约 6.5–7 | Si,以及原料中的微量 Fe 等 | 中低硬度、脆性样品的痕量元素分析 |
| 氧化锆 | 约 8–8.5 | Zr、Y 或 Mg | 中高硬度样品的细磨 |
| 碳化钨(硬质合金) | 约 8.5–9 | W、Co | 高硬度样品、对耐磨性要求高的场合 |
| 不锈钢 | 约 5–6 | Fe、Cr、Ni、Mn | 常量或主量分析、样品粗磨 |
| 氧化铝(刚玉) | 约 9 | Al | 高硬度样品 |
表中硬度为常见范围,实际会随牌号、纯度与制造工艺变化;磨损量还与设备形式、转速、研磨时间和样品性质有关。选材时更应关注“带入的元素是否干扰待测元素”这一核心问题,而不是单纯比较硬度高低。
三、玛瑙材质能做到什么,不能做到什么
玛瑙是以二氧化硅为主的天然矿物(玉髓类),莫氏硬度通常在 6.5–7 之间,密度约 2.6 g/cm³,质地致密、脆性明显。作为研磨部件时,它的价值主要不在于硬度高,而在于不含金属:磨损产物以硅质为主,不会向样品中引入 Fe、Cr、Ni、W、Co、Zr 这类在痕量分析中极敏感的重金属元素。
玛瑙表面致密、吸水率低,清洗后残留少,适合在样品之间反复使用;常温下对多数无机酸和有机溶剂相对惰性。这些特性使它成为地质、环境、食品、药品等领域中低硬度、脆性样品研磨的常用选择。
玛瑙的边界条件
局限同样来自成分与脆性。第一是硬度上限有限:当样品含大量石英(莫氏硬度约 7)或更硬的矿物、工业渣料、碳化硅时,磨损的主要是玛瑙自身,既可能带入硅,也会因颗粒磨钝而难以继续细化粒度,还可能损伤研钵或研磨球表面。第二是脆性大,遇骤冷骤热或较大冲击可能开裂,不宜用金属工具大力敲击。第三是不耐含氟介质和强碱,氢氟酸会与二氧化硅反应,长时间接触会腐蚀表面,热浓碱液同样不宜。
还有两点容易被忽略。天然玛瑙不同批次的颜色和杂质含量存在差异;如果分析对象包含 Si,或样品本身是硅酸盐基体,玛瑙带来的硅不构成污染,但其微量铁等杂质是否干扰测定,需要通过研磨空白确认。另外,玛瑙部件的成本通常高于常规金属材质,尺寸受原料限制,单次处理量一般不大,更适合实验室小批量、多样品的场景。
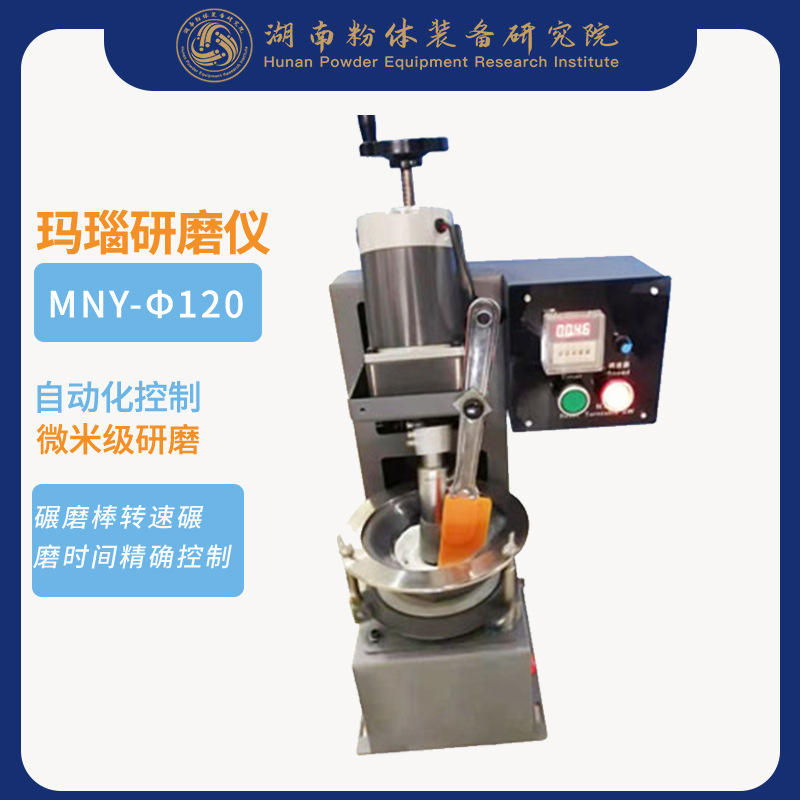
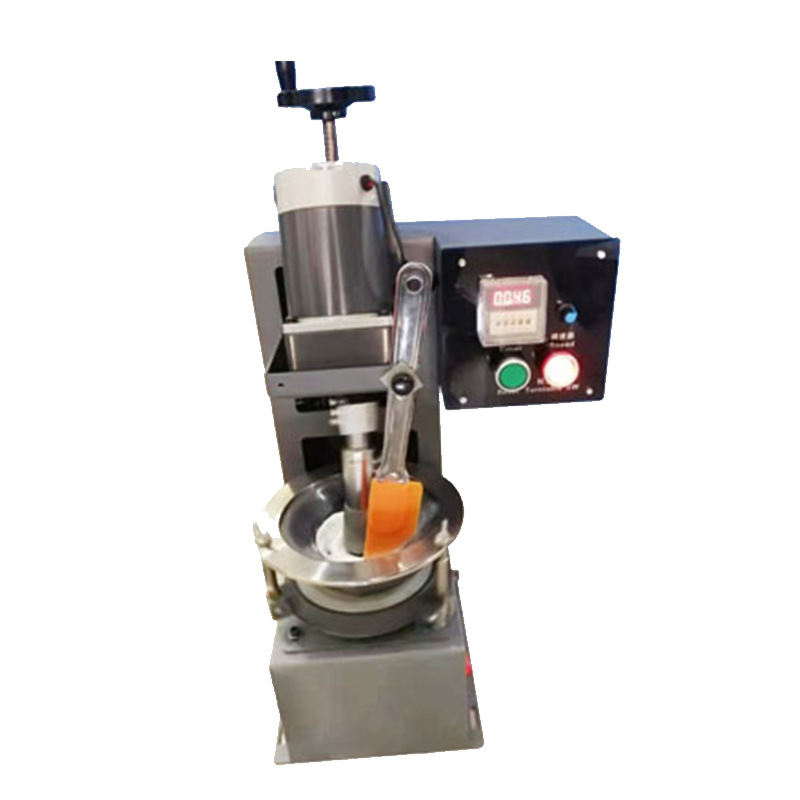
湖南粉体装备研究院有限公司的玛瑙研磨仪以玛瑙作为研磨部件材质,定位是需要尽量避开金属污染的实验室样品研磨。设备的结构形式、研磨部件规格、可处理样品量与最终粒度,应以产品页面给出的资料为准;不同样品差异较大,涉及具体指标时,用实际样品做小批量验证更可靠。
四、同样的玛瑙部件,操作条件也会改变结果
研磨的本质是向颗粒输入能量使其断裂:一部分机械能用于产生新表面,另一部分转化为热并造成研磨部件磨损。时间越长、单位时间输入的能量越高,磨损和温升越大,而且磨损通常不是线性的。当粒度下降到一定程度,颗粒比表面积增大,研磨介质与颗粒之间的作用方式改变,细化效率明显下降,此时继续延长时间,粒度改善有限,磨损和热却在持续累积。这正是许多实验中粒度不再下降的常见原因。
干磨与湿磨怎么选
干磨操作简单、不引入溶剂、后续环节少,适合用量小、不易粘壁、对温度不敏感的样品;缺点是容易扬尘,细粉粘附在研磨部件表面不易清理,也容易因静电团聚而难以进一步细化。湿磨用液体作分散介质,可缓解粘壁和团聚、降低局部温升、改善分散均匀性,但会引入溶剂,研磨后需要干燥,干燥过程又可能引起团聚或成分变化。溶剂一般可选乙醇、异丙醇或水;考虑到玛瑙不耐含氟和强碱介质,应避免用氢氟酸、强碱溶液作研磨介质。
装样量、预破碎与研磨时间
装样量过少,研磨部件之间直接接触的机会相对增多,磨损相对样品量更明显;装样量过多,物料无法充分翻动,粒度均匀性变差,负荷也更大。合理做法是按设备说明规定的范围装样,并通过小批量试验确定刚好达到目标粒度所需的时间,而不是默认越久越好。大块或韧性强的样品先粗碎再进入细磨,通常比直接长时间细磨更经济,研磨部件磨损也更小。
五、清洗、空白与交叉污染控制
研磨环节的误差除了磨损污染,还有残留污染。前者靠选材控制,后者主要靠流程管理。以下几点是较为通用的做法。
- 分材质、分样品类型专用:同一套研磨部件尽量固定用于同一类样品,测痕量重金属的样品不要与高含量矿样共用一套部件。
- 清洗顺序:先用去离子水或乙醇冲去大部分残留,再用软毛刷配合中性洗涤剂清洗,最后用去离子水或乙醇淋洗并干燥。避免使用含金属磨料的清洁剂,也不要让同一把刷子接触不同材质的部件。
- 预磨:正式研磨前先用少量同类样品研磨一次并弃去,可在一定程度上使表面吸附位趋于饱和,减少交叉污染。测定 Si、Al 时,石英砂不是合适的预磨材料,应改用与待测样品基体接近的材料。
- 研磨空白:按与实际样品完全相同的流程处理一份已知组成的材料,用来量化该次流程的整体污染水平。空白异常时,优先检查研磨部件是否磨损、是否清洗不到位。
- 记录与更换:记录研磨日期、设备与部件编号、时间和清洗方式,便于数据异常时回溯。部件出现明显划痕、变色或表面变粗糙时,应考虑更换,因为粗糙表面更难清洗。
六、选购玛瑙研磨仪前需要逐项确认的条件
把前面的判断落到采购环节,可以按下面的清单逐项确认,避免出现材质选对了、设备却不适合自己样品的情况。
- 样品条件:常处理样品的种类、初始粒度、硬度与脆性,单次处理量,目标粒度。这些信息决定设备规格,也决定玛瑙是否真的合适。
- 目标元素清单:哪些元素需要测到痕量水平,据此核对研磨部件材质,避免要测铁却选了含铁材质。
- 材质一致性:与样品接触的部分(研钵、研磨球、内衬)是否全部为玛瑙,原料等级与杂质情况如何。如果供应商只能给出“天然玛瑙”而没有更明确的说明,需要继续追问。
- 结构与清洗性:研磨腔是否容易打开,是否存在难以清理的死角,是否有密封或防尘设计。死角多的结构即使材质正确,也容易造成交叉污染。
- 可更换性:能否在同一台设备上更换不同材质的研磨部件。样品类型多的实验室,一机多材质通常比每种样品单独买设备更实用。
- 处理量的含义:确认标称处理量是单次研磨量还是单位时间处理量,两者不能混用;同时确认装样量的上下限,因为下限同样影响研磨效果。
- 与后续流程的衔接:研磨后样品如何取出,能否直接进入消解或压片流程,是否需要配套筛分来控制粒度上限。
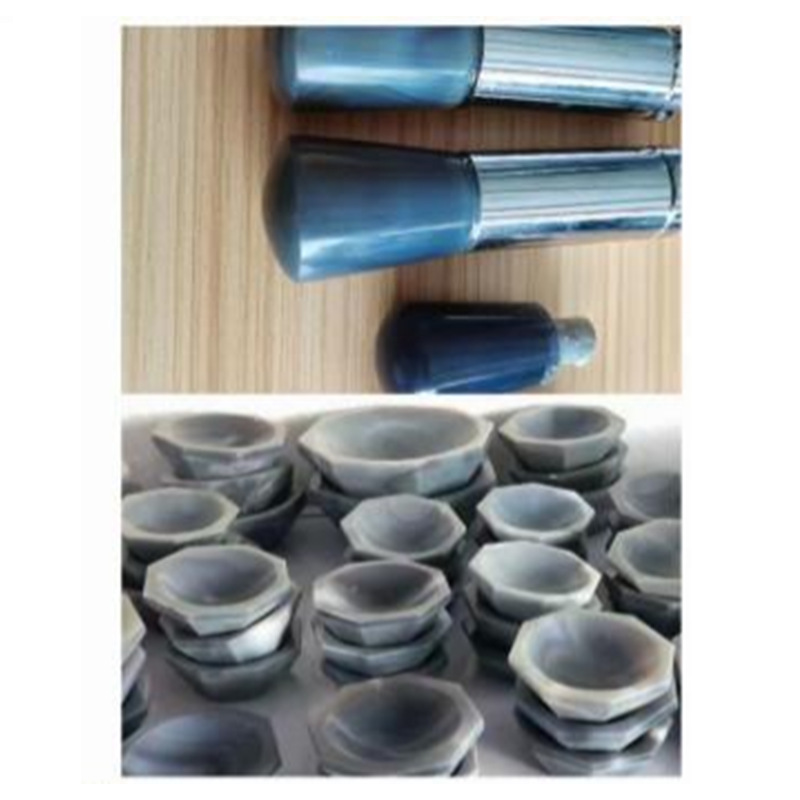
具体型号与配置可以参考湖南粉体装备研究院有限公司的玛瑙研磨仪产品资料,并结合上述清单向技术人员确认。资料中没有明确说明的项目,例如特定样品的最终粒度、单次处理量和污染水平,不宜根据设备名称或通用原理推断,更稳妥的方式是用实际样品做一次小批量研磨,再以研磨空白和粒度检测结果判断是否满足需求。
研磨环节的污染控制,本质上是在选材、操作、清洗和验证四件事上做取舍。建议在方法开发阶段就把研磨纳入验证范围:确定材质、固定操作条件、设置研磨空白,并把条件写入作业指导书。这样即使以后更换设备或批次,也有可比较的依据。