在粉体实验室和车间里,上料环节经常被低估:人工投料扬尘大、批次之间容易交叉污染、密闭设备进料口位置高,操作人员搬运强度也不小。尤其在电池材料、医药粉体、精细化工、食品添加剂和功能陶瓷等场景,粉体粒径细、流动性差异大,还可能带有毒性、吸湿性或易产生静电。此时,一台合适的真空上料机不只是“输送设备”,而是连接储料、计量、混合、研磨和包装工序的密闭输送单元。
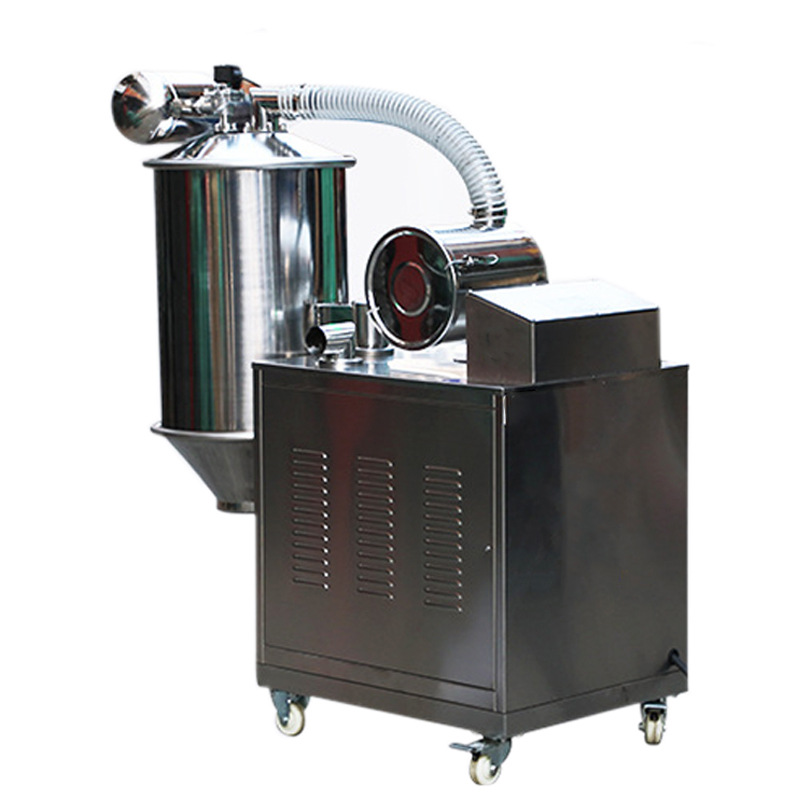
湖南粉体装备研究院有限公司提供的真空上料机,适合围绕负压吸料、密闭输送和自动卸料来组织上料流程。但设备能否稳定运行,取决于物料特性、输送路径、真空源配置、过滤方式和卸料结构的匹配。下面从实际问题出发,解释真空上料机的工作方式、选型逻辑和使用要点。
粉体上料中的扬尘、堵管与交叉污染问题
人工上料时,粉体从料袋、料桶倒入设备进料口,粉尘会随空气流动扩散到车间和实验室。对于粒径细、密度轻的粉体,扬尘不仅造成物料损失,还可能影响操作人员健康和周边设备清洁。换批生产时,残留在周转容器、料斗和输送路径中的粉体若清理不彻底,还会带来交叉污染风险。部分粉体吸湿后结块,或具有粘附性,人工倒料时容易在进料口架桥、堵塞,导致投料节拍不稳定。
真空上料机通过密闭管道把粉体从吸料点送到目标设备,减少开放倒料和粉尘外逸。它的价值不只是替代人工搬运,更在于把上料过程纳入可控制、可清洁、可联动的流程。对于实验室多品种小批量场景,它可以降低物料损耗和清洁难度;对于生产车间,它可以配合混合、粉碎、筛分和包装设备,形成更稳定的自动投料单元。
真空上料机的工作原理与结构组成
负压吸料如何形成密闭输送
真空上料机的基本思路是利用真空源在密闭料斗和管道内形成负压。粉体在压差作用下从吸料点被带入输送管,沿管路进入真空料斗;气体穿过滤芯排出,粉体则被截留在料斗内。当料位或时间达到设定条件后,真空源停止或切换,卸料阀打开,粉体落入下游设备。这个过程把开放式的搬运、倒料、扬尘转化为管道内的密闭输送,减少粉尘外逸和人工接触。
和正压气力输送相比,负压输送的取料点更灵活,可以从料袋、料桶、料仓、混合机、粉碎机或筛分机等多个位置吸料,也更容易控制粉尘。不过,负压输送对系统密封性更敏感,任何法兰、阀门、软连接或吸料枪漏气,都会直接削弱吸料能力。因此,真空上料机的设计重点不是单台设备,而是“真空源—过滤器—料斗—卸料阀—管路—吸料点”的整体匹配。
主要部件及配置差异
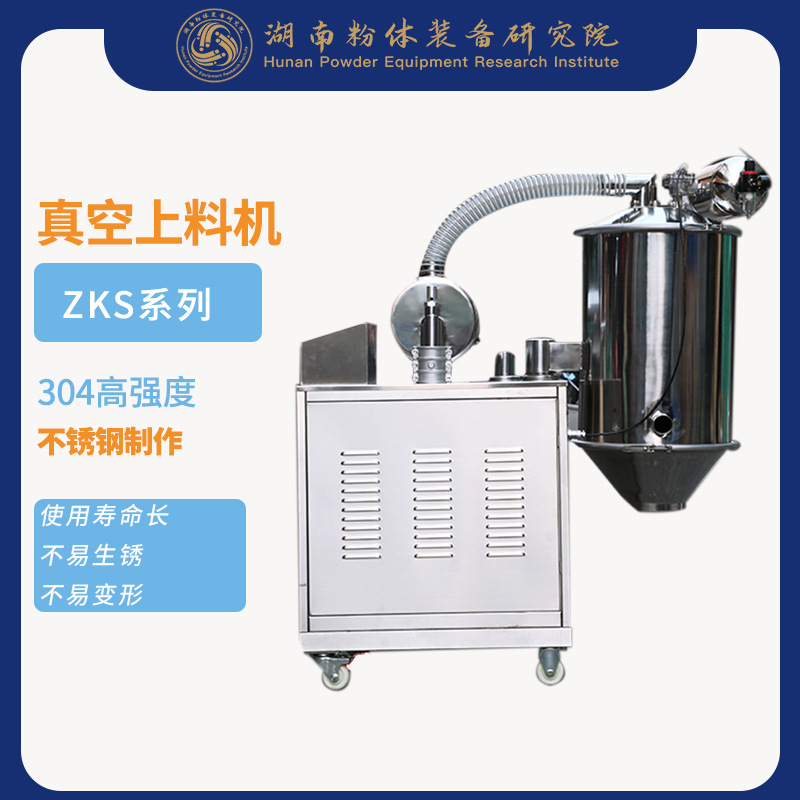
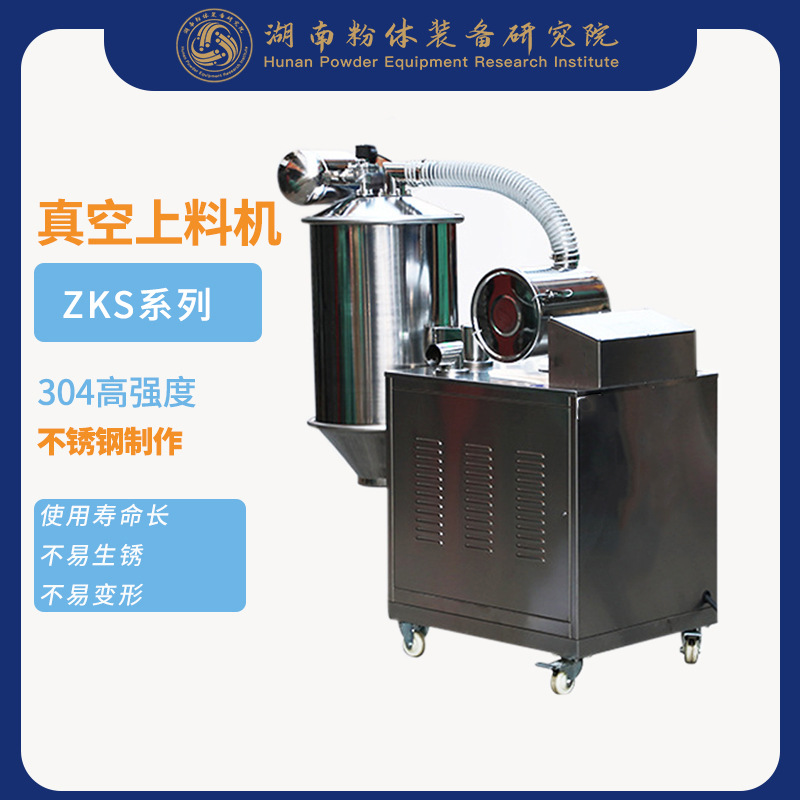
一台真空上料机通常包含真空源、真空料斗、过滤器、反吹或清灰装置、卸料阀、吸料枪、输送管道和控制单元。真空源可以是真空泵、罗茨风机或压缩空气真空发生器,不同形式对连续工作时间、噪声、能耗和防爆要求有不同适应性。过滤器决定粉体是否被气流带出,滤材和过滤面积需与粉体粒径、吸湿性和粘附性匹配。卸料阀则影响卸料速度和真空保持能力,常见形式有旋转阀、翻板阀、双蝶阀等,选择时需结合物料流动性和密封要求。
配置差异往往比外观差异更重要。例如,易吸湿粉体需要关注滤芯是否容易板结,粘附性强的物料需要关注料斗内壁是否光滑、是否存在积料死角,轻质粉体则需要避免过度流化导致过滤负荷上升。对于洁净区或换批频繁的场景,还要考虑快拆结构、接触材质和清洁验证的便利性。具体配置需结合物料性质及工艺条件确定。
间歇输送与连续输送
间歇输送适合批次投料、计量配料和实验室小批量转运:吸料一段时间后卸料,再进入下一循环。它的控制逻辑相对简单,适合多品种、小批量、换料频繁的工况。连续输送则更适合生产线上稳定、持续的粉体供给,通常需要与下游料位、混合机或反应釜联动,保持吸料和卸料节拍匹配。若下游耗料速度波动大,真空上料机的循环设定、料位检测和卸料阀动作就需要更细致的联锁,否则容易出现吸料过满、卸料不及时或管道内残留。
影响真空上料机输送效果的关键因素
物料特性决定输送难度
同样一台真空上料机,输送重质矿粉和轻质炭黑,表现可能完全不同。判断物料是否适合负压输送,需要看堆积密度、粒径分布、颗粒形状、含水率、流动性、粘附性、吸湿性、静电倾向、磨琢性和毒性。堆积密度大、粒径粗的物料需要更高的压差和合适的气速,否则容易沉积;粒径细、比表面积大的粉体容易悬浮,也更容易堵塞滤芯。含水率偏高或吸湿后结块的物料,可能在管道弯头、吸料枪和料斗内壁形成架桥。
因此,选型前最好提供有代表性的物料样品,而不是只给一个物料名称。对于混合物料、回用料或经过粉碎、筛分后的粉体,其流动性和粒度可能已发生变化,也需要重新评估。若物料具有爆炸性、毒性或放射性,还要把密封等级、除尘接口和操作防护纳入方案。
输送距离、高度和管路布局
真空上料机的输送能力会随水平距离、垂直高度和弯头数量增加而下降。弯头、软管、变径和阀门都会造成压力损失,管路越长、弯头越多,所需真空度越高,但过高真空度又可能带来滤芯负荷、粉体破碎和能耗上升。管路布置应尽量短、直,减少不必要的弯头和水平段;吸料枪位置要避免吸空、架桥和死角。对于从多个点位向一个料斗供料的系统,还需要通过切换阀或独立管路避免串料和交叉污染。
真空度、风量与管径的匹配
很多上料问题不是“真空度不够”,而是真空度、风量和管径没有匹配好。管径过小,气流速度高,粉体容易被高速气流带动,但也可能造成磨损和破碎;管径过大,气速不足,粗颗粒容易沉积。真空度过高时,细粉会大量吸附在滤芯表面,反吹频率增加,实际吸料量反而下降;真空度过低时,物料无法克服重力和管路阻力,表现为吸料慢、断续或堵管。合理参数需要通过物料试验或经验计算确定,不能只看单一指标。
过滤器与清灰方式
过滤器是真空上料机稳定运行的核心部件之一。滤材孔径、过滤面积、表面处理和清灰方式,都会影响吸料效率和维护周期。粉体细、粘性大或吸湿性强时,滤芯表面容易形成滤饼,若不及时清灰,负压会下降,吸料能力随之减弱。常见清灰方式包括脉冲反吹、机械振打或手动清理,选择时要考虑粉体是否怕振动、是否易产生静电、是否需要在洁净环境中避免二次扬尘。滤芯的更换和清洗也应方便,以减少停机时间。
卸料与密封
卸料阀不仅要“把料放下来”,还要在卸料时尽量维持系统密封。卸料阀漏气会导致真空度波动,吸料变得不稳定;卸料阀结构不适合物料时,可能出现架桥、堵塞或卸料不净。对于流动性差、易压缩或易结块的粉体,卸料口形式和辅助流化、振动措施需要一并考虑。密封件材质也要与物料和清洗方式兼容,避免老化、脱落或污染物料。
真空上料机选型要点
从工艺目标反推设备配置
选型时先明确几个问题:每小时或每批次需要输送多少粉体,吸料点到卸料点有多远、多高,是间歇投料还是连续供料,下游设备对供料稳定性有什么要求,现场是否有洁净等级、防爆、防静电或噪声限制。然后再反推真空源形式、料斗容积、管径、过滤面积和卸料方式。若只按“处理量”选型,忽略输送路径和物料特性,设备到现场后可能出现吸料不足、堵管或卸料不畅。
材质、清洁与防爆考虑
接触物料的材质应根据粉体腐蚀性、洁净要求和清洗方式选择。实验室和医药、食品类场景往往更关注可清洁性和无死角设计;化工和电池材料场景可能更关注耐腐蚀、防静电和密封性。若粉体具有可燃性,系统需要评估静电积聚、金属火花、粉尘云和氧含量等因素,必要时采用防静电滤材、接地、惰化或防爆配置。此类要求需结合现场风险评估和工艺条件确定。
与上下游设备的接口
真空上料机很少单独存在,它通常要与混合机、粉碎机、筛分机、反应釜、计量秤或包装机衔接。上游吸料点是否方便吸料、下游接口是否能承受负压、料位信号如何联动、清洗时是否可以快速拆装,都会影响整线效率。湖南粉体装备研究院有限公司的真空上料机可作为粉体输送单元,与研磨、分散、混合和筛分设备组合使用;具体接口和联锁方式需根据现场布局确定。
试料与验收关注点
有条件时应使用实际物料进行试料,观察吸料启动是否顺畅、输送过程是否堵管、卸料是否彻底、过滤器是否快速堵塞、噪声和振动是否在可接受范围内。验收不只看“能不能吸上去”,还要看连续运行稳定性、残留量、清洁便利性和异常报警是否有效。对于换批频繁的场景,还应在试机时模拟换料清洁流程。
真空上料机在实验室与生产现场的应用
实验室小批量与洁净环境
实验室常涉及小批量、多品种、高价值粉体,操作人员对粉尘和交叉污染更敏感。小型真空上料机可以配合手套箱、通风柜或洁净工作台使用,减少开放倒料。此时,设备体积、噪声、易清洁性和吸料枪形式往往比最大输送量更重要。若物料量很少,还要避免管道过长造成残留和损耗。对于需要频繁更换物料的实验室,快拆结构和可更换接触部件更实用。
生产车间自动投料
生产车间更关注连续供料、稳定节拍和降低人工。真空上料机可从吨袋、料仓、混合机或粉碎机下方吸料,再送入高位料斗、反应釜或包装前储料斗。对于多条产线共用一套上料系统的情况,需要通过切换阀和清管措施防止串料。若车间有防爆、洁净或异味控制要求,系统的密封、过滤和除尘接口需要与现场条件匹配。
使用维护与常见问题排查
日常点检
真空上料机稳定运行依赖日常点检:检查管路、法兰、软连接和吸料枪是否漏气;观察滤芯压差或吸料时间是否明显变化;确认卸料阀动作是否到位;检查料斗内壁、弯头和阀门处是否积料。对于吸湿性粉体,停机后应及时清理,避免粉体在滤芯和料斗内结块。清洁时避免损坏滤材和密封面,并确认清洁剂与接触材质兼容。
常见异常及处理思路
吸料无力时,先排查漏气、滤芯堵塞、真空源异常和管路堵塞,而不是直接提高真空度。堵管常与管径偏小、气速不足、物料含水率变化或弯头过多有关。卸料不畅可能是卸料阀形式不适配、物料架桥或料斗锥角不合理。粉尘从排气口逸出时,应检查滤芯是否破损、安装是否到位、过滤面积是否足够。出现这些情况时,应结合物料和运行记录逐项分析,避免只更换单一部件。
如果现场物料、产能或输送路径发生变化,原有真空上料机可能需要重新核算管径、真空源和过滤配置。对于新建产线,建议在设备布置阶段就预留吸料点、管路走向和清洁空间。湖南粉体装备研究院有限公司可根据粉体特性与工艺目标,协助确定真空上料机的配置方向;最终方案仍需以实际物料试验和现场条件为准。